لماذا تخرج المواد من فتحة التهوية في آلة تحبيب البلاستيك؟
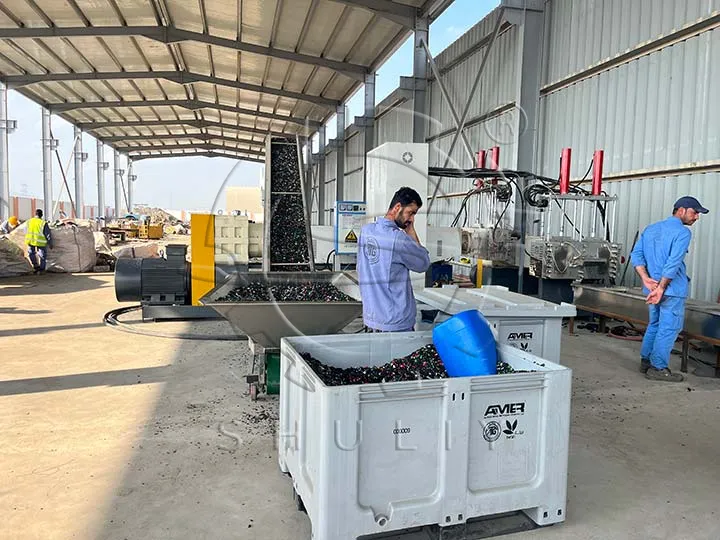
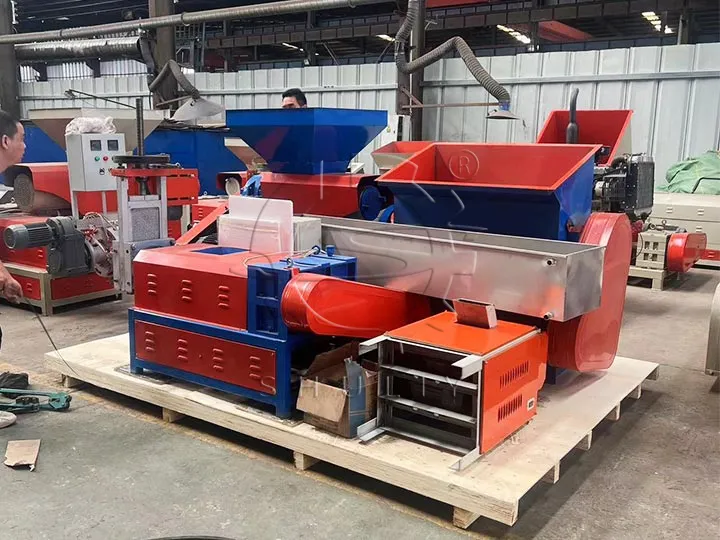
آلة تحبيب البلاستيك هي معدات مستخدمة على نطاق واسع في صناعة معالجة البلاستيك، حيث يمكنها تحويل نفايات البلاستيك إلى حبيبات بلاستيكية معاد تدويرها عن طريق التسخين والصهر والبثق لتحقيق إعادة تدوير الموارد. ومع ذلك، أثناء استخدام معدات آلة التحبيب، قد تؤدي بعض المشكلات التشغيلية إلى صعوبة خروج المواد من فتحة التهوية، مما يؤثر على كفاءة الإنتاج. ستناقش هذه المقالة أسباب هذه المشكلة والحلول المقابلة.
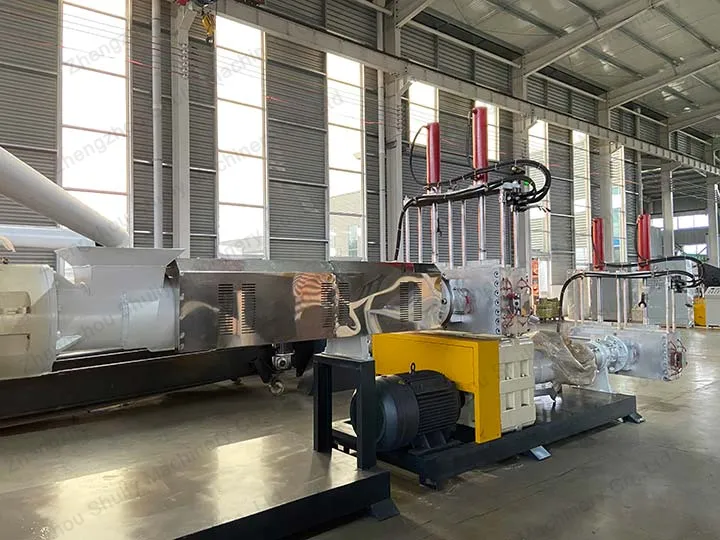
سبب شائع لخروج المواد من فتحة التهوية في آلة تحبيب البلاستيك هو وجود شوائب في المادة الخام. عندما لا تتم معالجة المواد البلاستيكية الخام بشكل كامل، وتحتوي على مواد غريبة أو جزيئات غير نظيفة، تؤدي هذه الشوائب إلى فشل فتحة التهوية أثناء عملية البثق، مما يؤثر على عملية التحبيب الطبيعية.
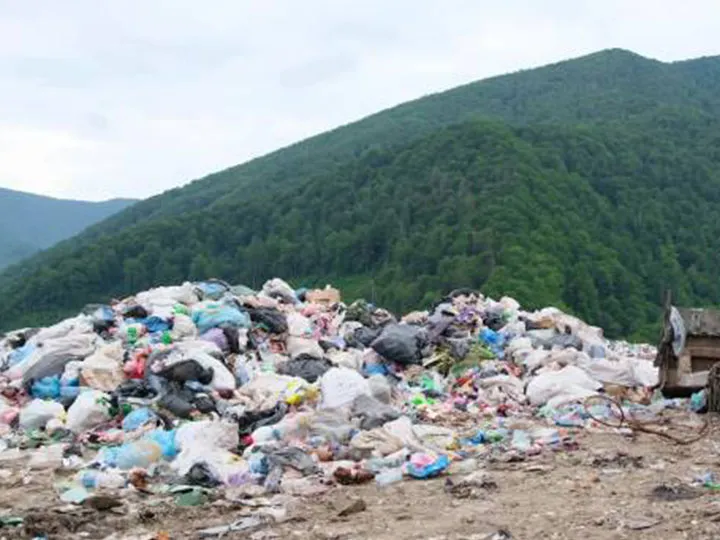
سبب آخر لمشكلة خروج المواد من فتحة التهوية في آلة صنع حبيبات البلاستيك من النفايات هو سرعة التغذية السريعة جدًا. عندما يتم نقل المادة الخام داخل الآلة بسرعة كبيرة جدًا، تصبح عملية البثق بالحلزون غير مستقرة، مما يسهل انسداد فتحات التهوية أو إنتاج تشكيل بثق غير منتظم، مما يؤدي إلى خروج المواد من فتحة التهوية.
يحتاج البلاستيك إلى البثق في آلة تحبيب البلاستيك عند درجة حرارة تلدين مناسبة. إذا لم يتم ضبط درجة حرارة التلدين بشكل صحيح، فلن يتمكن الطارد الحلزوني من الوصول إلى حالة التلدين المثالية، مما يؤدي إلى مشاكل في خروج المواد من فتحة التهوية. درجة حرارة التلدين المناسبة هي عامل رئيسي لضمان عملية بثق سلسة.
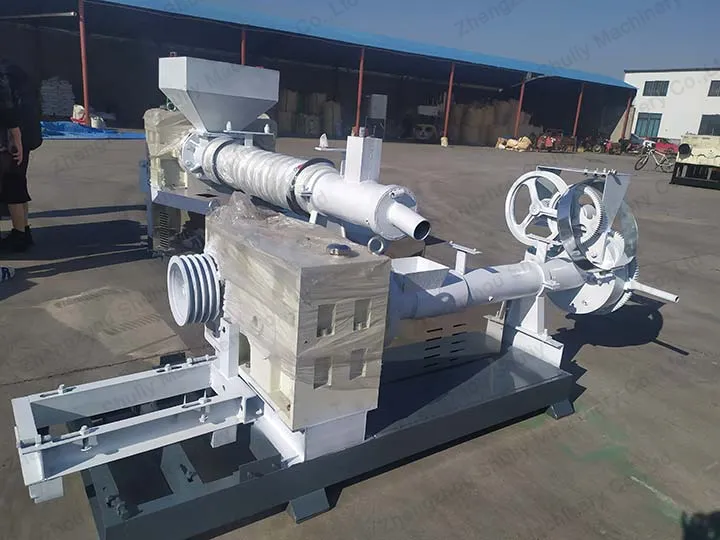
ترقية نظام تنقية المواد الخام باستخدام معدات وتقنيات ترشيح أكثر كفاءة لضمان إزالة الشوائب من المواد الخام بشكل أكثر شمولاً قبل دخولها إلى آلة تحبيب البلاستيك، لضمان عدم تلوث فتحات التهوية.
تحسين نظام التحكم في سرعة التغذية لآلة تحبيب البلاستيك، من خلال ضبط سرعة التغذية، لضمان دخول المادة الخام إلى الآلة بسرعة أكثر استقرارًا أثناء عملية البثق بالحلزون، لتجنب مشكلة عدم انتظام البثق بالحلزون الناتجة عن السرعة الزائدة.
يتم الضبط الدقيق لدرجة حرارة التلدين لمعدات آلة تحبيب البلاستيك لضمان وصول البلاستيك إلى السيولة المناسبة أثناء البثق بالحلزون، ومنع عدم كفاية درجة الحرارة التي تسبب مشاكل في البثق بالحلزون. يتم اعتماد تقنية متقدمة للتحكم في درجة الحرارة لضمان استقرارها ودقتها.