طريقة حل مشكلة عطل محرك آلة تحبيب البلاستيك PP PE
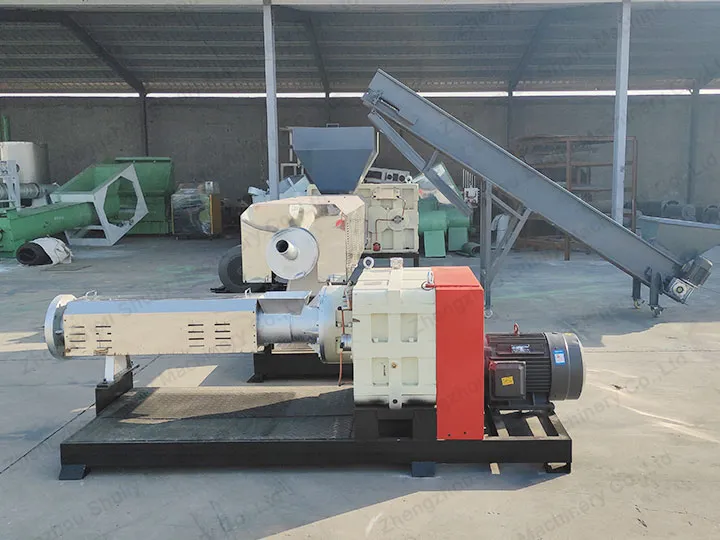
آلة تحبيب البلاستيك PP PE هي إحدى المعدات الرئيسية في إعادة تدوير البلاستيك، ومحركها الرئيسي هو المكون الأساسي الذي يدفع عملية التحبيب بأكملها. ومع ذلك، نظرًا للتشغيل عالي الحمولة لفترة طويلة، فإن المحرك الرئيسي لديه احتمالية حدوث عطل عزم الدوران الزائد.
ستحلل هذه المقالة أسباب عطل آلة تحبيب البلاستيك PP PE، وتطرح إجراءات لحل المشكلة، بهدف حماية التشغيل المستقر وكفاءة الإنتاج لآلة تحبيب البلاستيك PP PE.


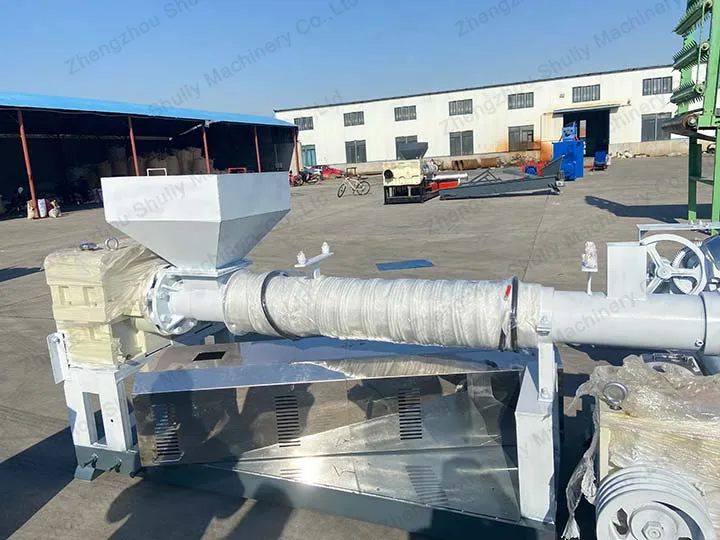
لحل مشكلة عطل المحرك الرئيسي لآلة تحبيب البلاستيك PP PE، يجب تنفيذ الإجراءات التالية.
افحص بانتظام حالة عمل نظام زيت التزييت، بما في ذلك جودة زيت التزييت، ومستوى الزيت، وشبكة الفلتر، وما إلى ذلك. استبدل ونظف زيت التزييت في الوقت المناسب لضمان تزييت جيد لمحامل المحرك.
استخدم جهاز قياس الاهتزاز ومقياس الحرارة بالأشعة تحت الحمراء لقياس محمل المحرك الرئيسي لآلة بثق حبيبات البلاستيك بانتظام وتشكيل رسم بياني للاتجاه. بمجرد العثور على تجاوز قيمة الاتجاه، يجب قياس قيمة تيار الخمول أو قيمة الطاقة للمحرك الرئيسي على الفور لتحديد ما إذا كان من الضروري استبدال المحامل لمنع تلف المحرك.
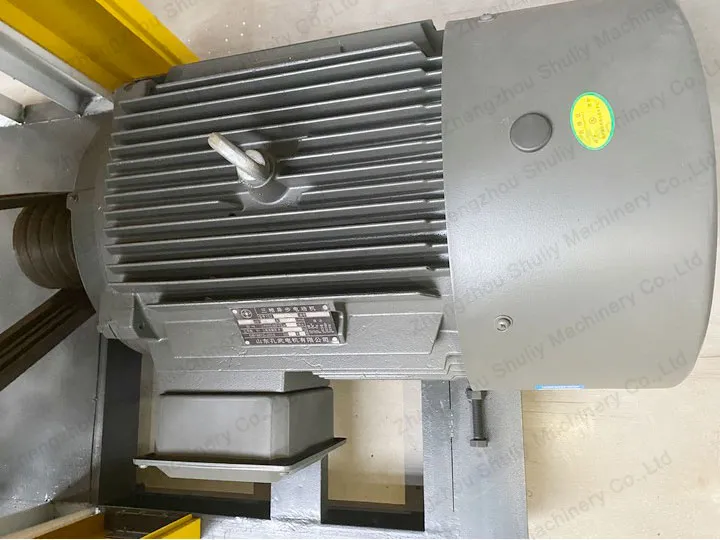
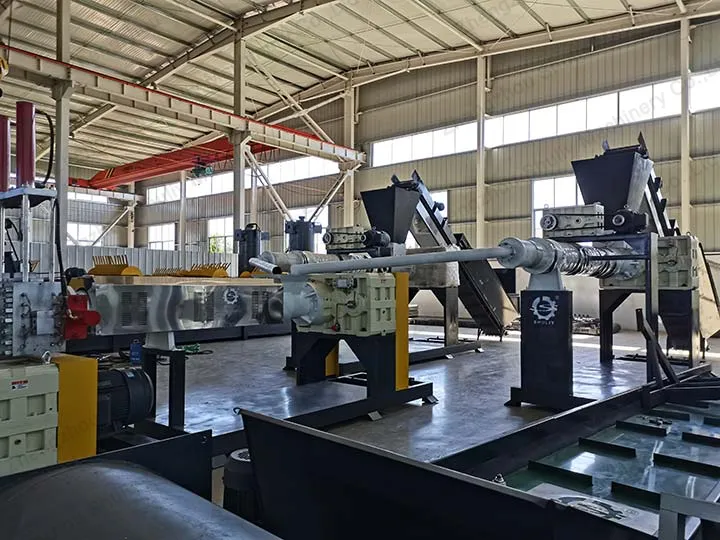
تحكم بشكل معقول في حمولة التغذية لآلة بثق حبيبات البلاستيك لتجنب التحميل الزائد على المحرك الرئيسي بسبب الحمولة الزائدة. في نفس الوقت، تأكد من أن المادة يمكن أن تذوب تمامًا لتقليل التحميل الزائد على المحرك الرئيسي بسبب ضعف ذوبان المواد.
قم بالصيانة والإصلاح الدوري لآلة تحبيب البلاستيك PP PE، ونظف داخل وخارج المعدات، وافحص تآكل كل جزء، واستبدل الأجزاء شديدة التآكل في الوقت المناسب لضمان أن تكون آلة تحبيب البلاستيك PP PE دائمًا في حالة عمل جيدة.
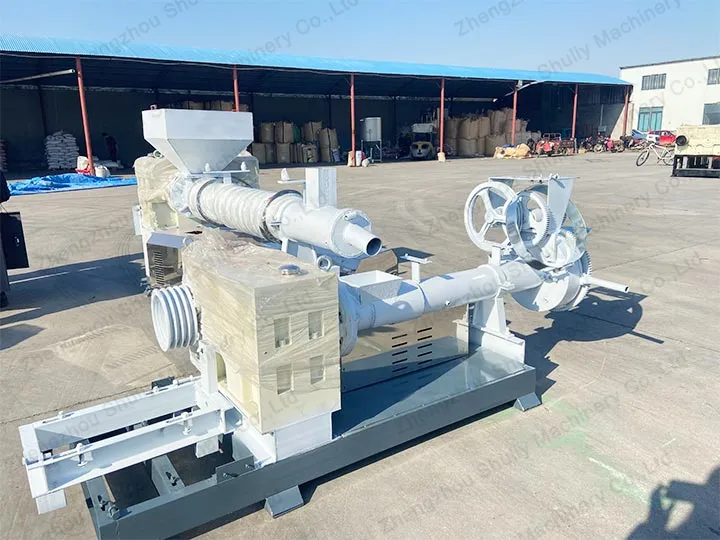
المحرك الرئيسي لـ آلة تحبيب البلاستيك PP PE هو المكون الأساسي للمعدة بأكملها، وتشغيله المستقر يؤثر بشكل مباشر على كفاءة الإنتاج وجودة المنتج.
من خلال فحص نظام زيت التزييت بانتظام، وقياس محامل المحرك الرئيسي، والتحكم المعقول في حمولة التغذية وذوبان المواد، يمكننا منع حدوث عطل المحرك الرئيسي بشكل فعال وضمان التشغيل المستقر طويل الأمد لآلة بثق حبيبات البلاستيك.