3 häufige Probleme und Lösungen bei Kunststoffgranulatoren
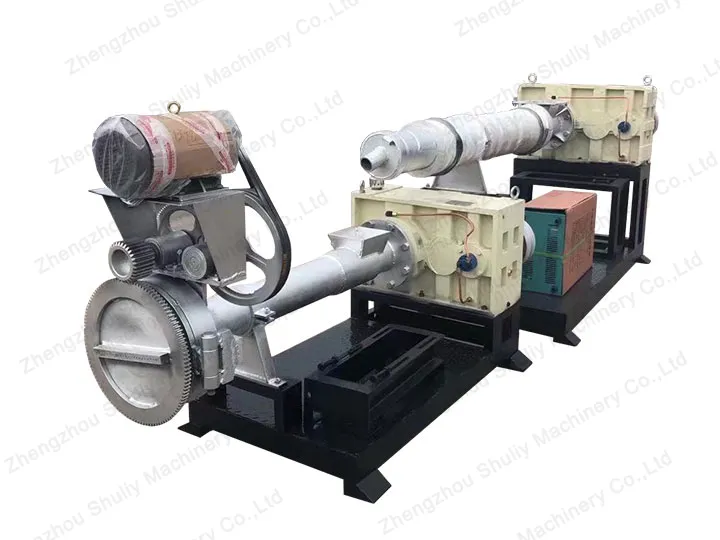
Die Herstellung hochwertiger Pellets mit Kunststoffgranulator ist entscheidend für die Fertigung einer breiten Palette von Kunststoffprodukten. Allerdings können häufige Produktionsprobleme zu minderwertigen Pellets, Produktionsverzögerungen und sogar Geräteschäden führen.
In diesem Artikel besprechen wir die Ursachen und Lösungen für drei häufige Probleme, die während der Produktion mit einem Kunststoffgranulator auftreten können.
Schwarze Punkte auf Pellets
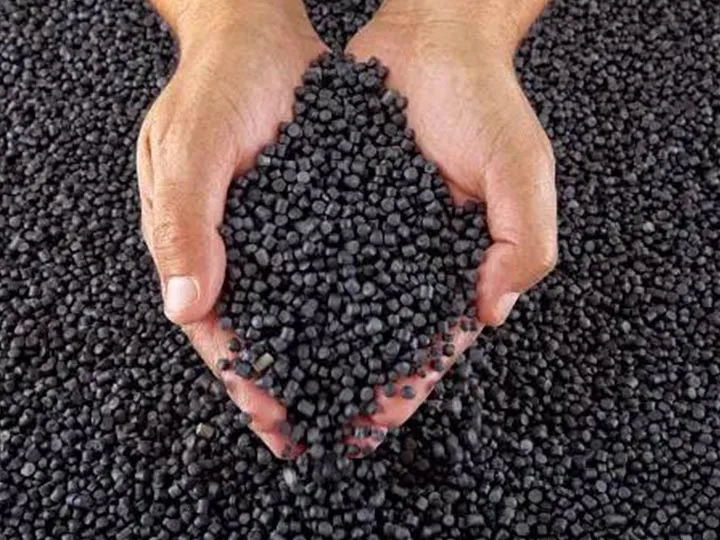
Reine recycelte Kunststoffgranulate
Schwarze Punkte auf recycelten Kunststoffpellets können durch verschiedene Faktoren verursacht werden, darunter Materialabbau, Überhitzung und Materialverkohlung.
Die folgenden praktischen Lösungen helfen Ihnen, das Problem schwarzer Punkte auf Pellets zu beheben:
Verwenden Sie hochwertige Materialien: Hochwertige Materialien können helfen, schwarze Punkte auf recycelten Kunststoffgranulaten zu vermeiden.
Zylindertemperatur senken: Überhitzung kann Materialabbau und die Bildung schwarzer Punkte verursachen.
Schneckendrehzahl erhöhen: Eine höhere Schneckendrehzahl verbessert die Durchmischung und verhindert Materialverkohlung.
Achten Sie auf die Produktionsumgebung und den Betriebsablauf, um zu vermeiden, dass Fremdverunreinigungen in die Rohstoffe und Fertigprodukte gelangen.
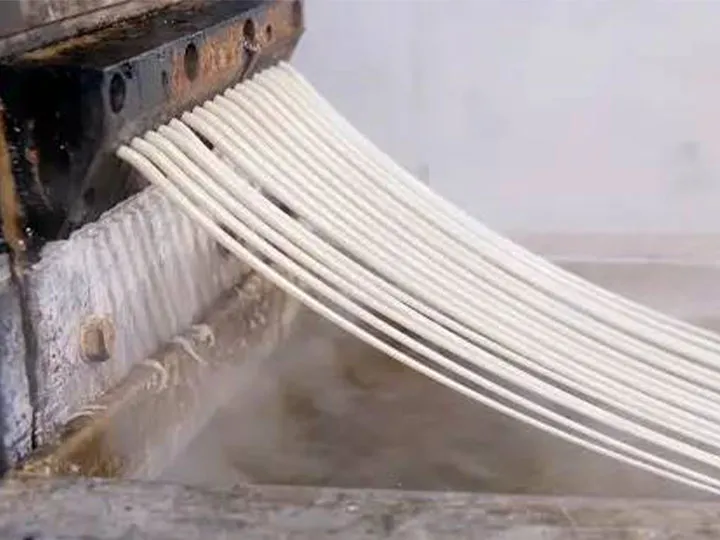
Problem mit Strangabriss
Stränge, die von einem Kunststoffgranulator produziert werden
Strangabriss in einem Kunststoffgranulator ist ein häufiges Problem, das die Pelletqualität beeinträchtigt. Es gibt verschiedene Ursachen für Strangabriss, wie hohe Einzugsgeschwindigkeit, hohe Schneckendrehzahl sowie verschlissene oder beschädigte Schnecken.
Die folgenden praktischen Lösungen helfen Ihnen, das Problem des Strangabrisses zu überwinden:
Reduzieren Sie die Einzugsgeschwindigkeit: Eine der Hauptursachen für Strangabriss ist eine zu hohe Einzugsgeschwindigkeit. Reduzieren Sie die Einzugsgeschwindigkeit auf ein Niveau, das der Extruder effektiv verarbeiten kann.
Ein zu großes oder zu feines Sieb kann den Materialtransport behindern und Strangabriss verursachen. Dies sollte durch angemessenes Herunterregeln der Hauptmaschinendrehzahl oder Erhöhen der Einzugsgeschwindigkeit behoben werden.
Überprüfen Sie regelmäßig und ersetzen Sie verschlissene oder beschädigte Schnecken bei Bedarf: Verschlissene oder beschädigte Schnecken können zu ungleichmäßiger Durchmischung führen, was Strangabriss verursachen kann.
Erhöhen Sie die Zylindertemperatur: Eine höhere Zylindertemperatur erweicht das Material und verringert das Risiko von Strangabriss.
Eine zu niedrige Extrusionstemperatur oder zu schwache Schneckenscherung sowie nicht ausreichend plastifiziertes Material und niedrigschmelzende Additive können ebenfalls zu Strangabriss führen, wenn das schlecht plastifizierte Material beim Extrusionsgranulieren verarbeitet wird.
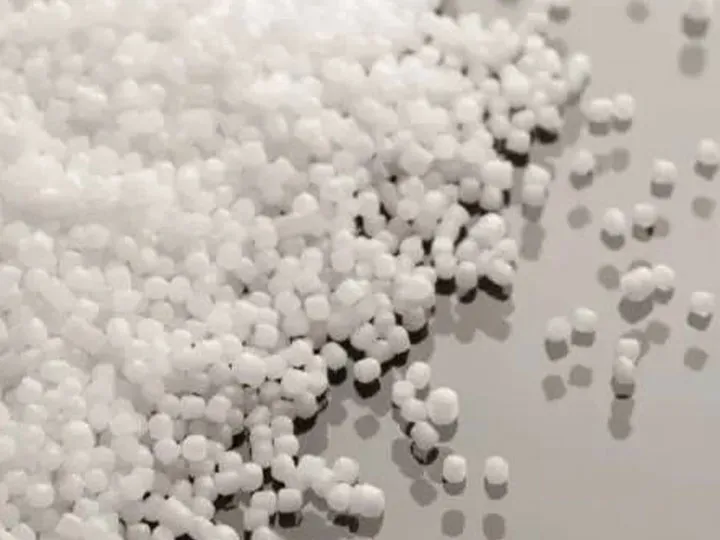
Uneinheitliche Partikelgröße
Gleichmäßig große recycelte Kunststoffpellets
Uneinheitliche Pelletgröße ist ein weiteres häufiges Problem, das während der Produktion mit einem Kunststoffgranulator auftritt.
Dieses Problem kann durch mehrere Faktoren verursacht werden, wie verstopfte Düsen, verschlissene Schnecken oder beschädigte Schneidmesser. Die folgenden praktischen Lösungen helfen Ihnen, dieses Problem zu überwinden:
Überprüfen Sie auf verstopfte Düsen: Verstopfte Düsen können zu uneinheitlichen Partikelgrößen führen. Reinigen Sie sie bei Verstopfung mit einem geeigneten Reinigungswerkzeug.
Überprüfen Sie die Schnecken: Verschlissene Schnecken können uneinheitliche Pelletgrößen verursachen. Untersuchen Sie die Schnecken, um sicherzustellen, dass sie nicht verschlissen oder beschädigt sind. Ersetzen Sie sie bei Bedarf.
Überprüfen Sie die Schneidmesser: Beschädigte Schneidmesser können uneinheitliche Partikelgrößen verursachen. Untersuchen Sie die Schneidmesser, um sicherzustellen, dass sie nicht beschädigt sind. Ersetzen Sie sie bei Bedarf.
Passen Sie die Schneckendrehzahl an: Die Schneckendrehzahl des Granulators beeinflusst die Austragslänge. Durch Anpassen der Schneckendrehzahl können Sie uneinheitliche Pelletgrößen beheben. Erhöhen oder verringern Sie die Schneckendrehzahl, um eine gleichmäßige Pelletgröße zu erhalten.
Überprüfen Sie die Einzugsgeschwindigkeit: Eine falsche Einzugsgeschwindigkeit kann zu uneinheitlichen Pelletgrößen führen. Stellen Sie sicher, dass die Einzugsgeschwindigkeit weder zu hoch noch zu niedrig ist. Passen Sie sie bei Bedarf an, um gleichmäßige Pelletgrößen zu erhalten.
Zusammenfassend ist die Produktion mit einem Kunststoffgranulator ein komplexer Prozess, der je nach spezifischer Situation gelöst werden muss. Während des Produktionsprozesses sollten Sie den Gerätezustand überprüfen und die Betriebsparameter rechtzeitig anpassen, um Produktionseffizienz und Pelletqualität sicherzustellen.