Arbeitsprinzip und 6 Merkmale des PP-PE-Granulat-Extruders
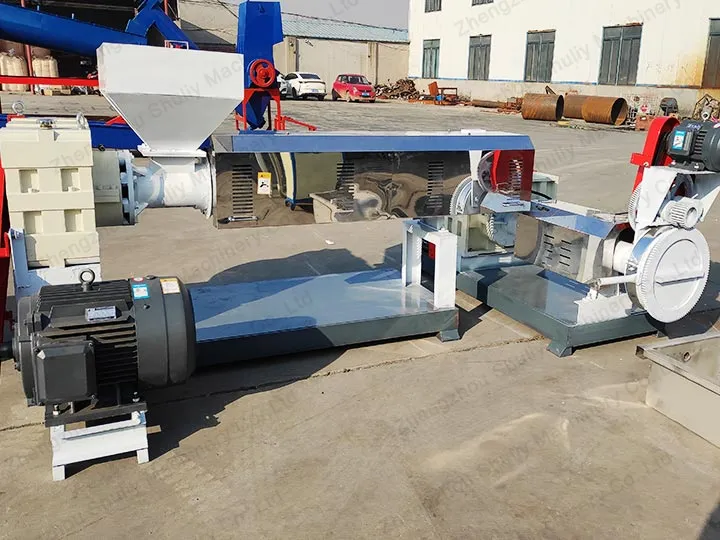
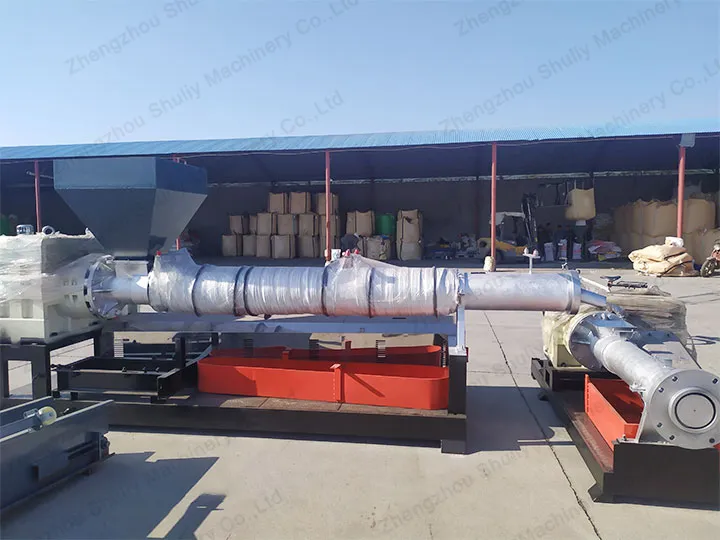
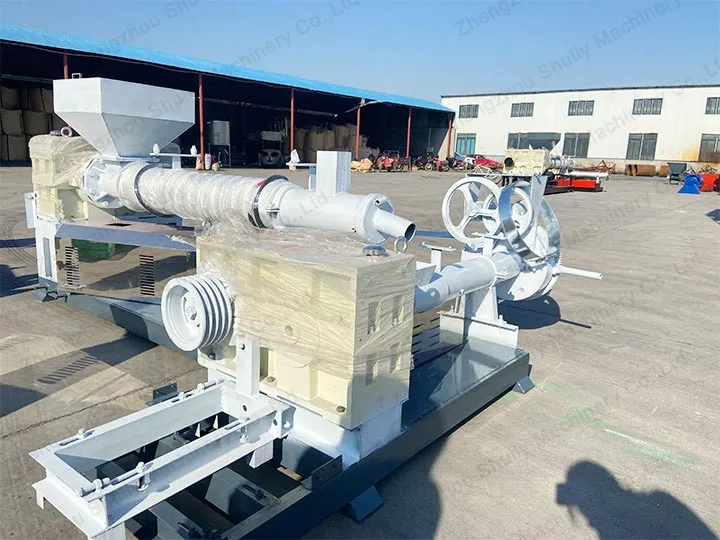
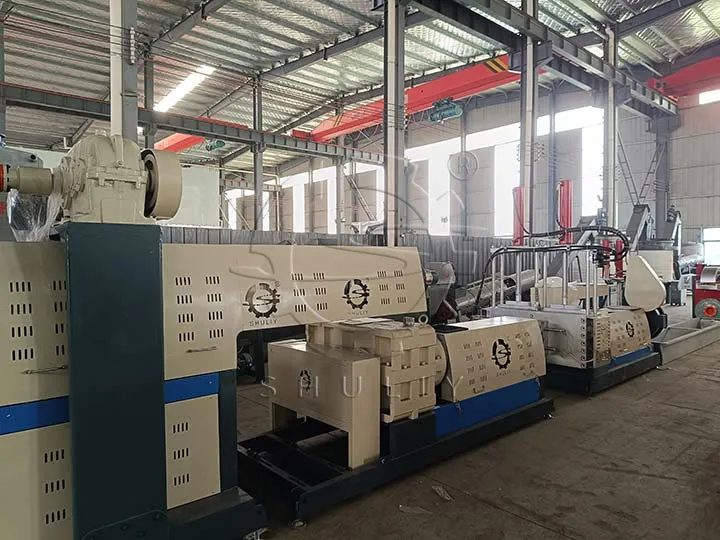
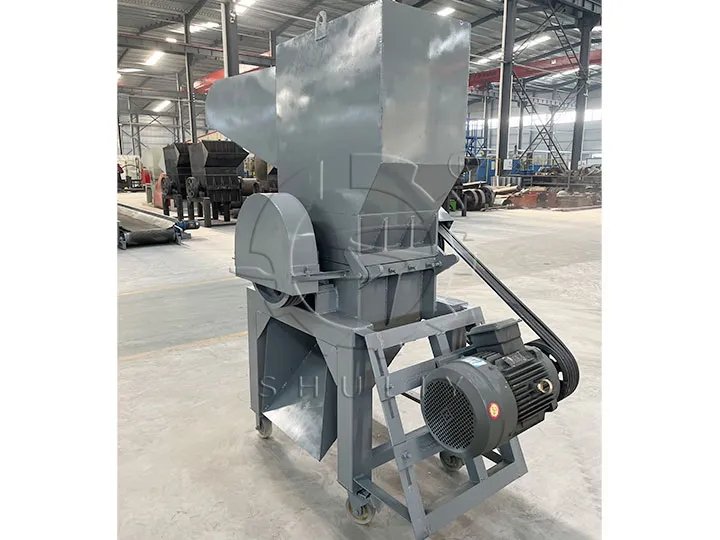
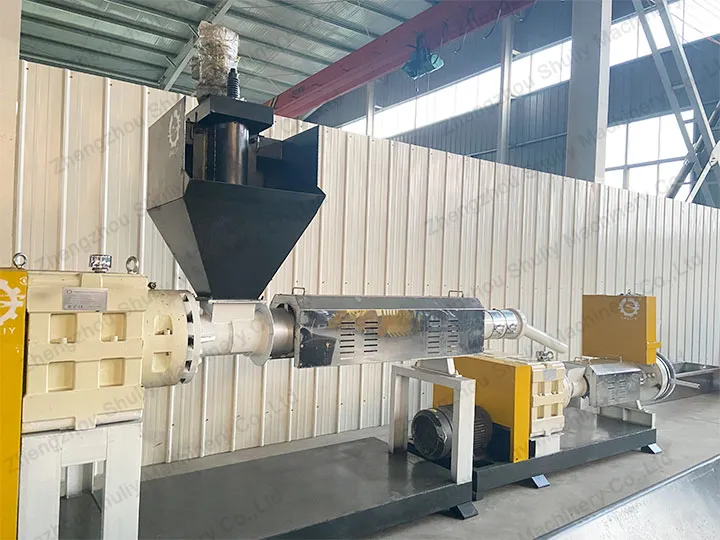
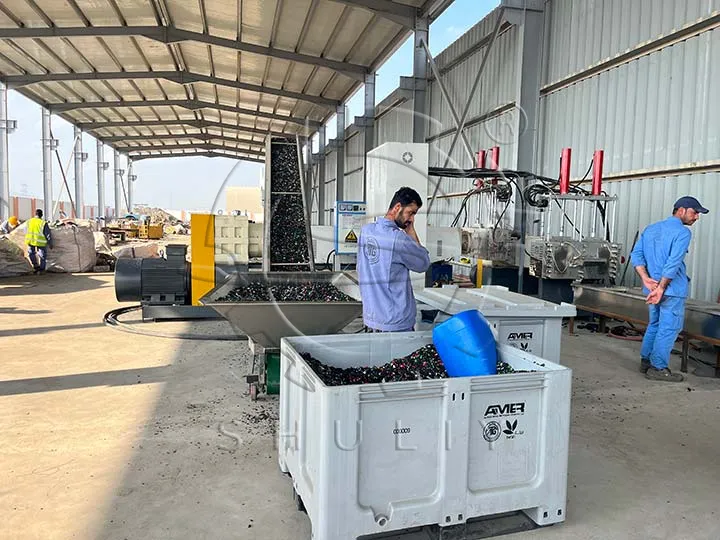
PP-PE-Granulat-Extruder verwendet ein spezielles Schneckendesign und unterschiedliche Konfigurationen, die sich zur Herstellung von PP, PE und anderen Arten von Kunststoffrecycling und Farbmischgranulation eignen.
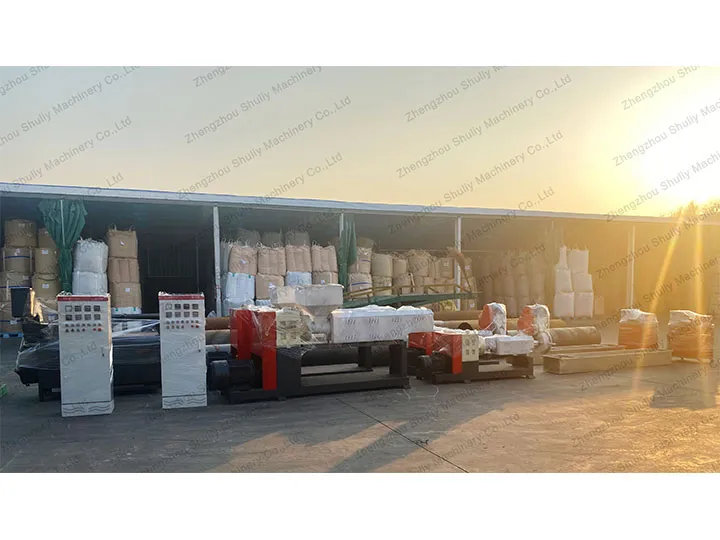
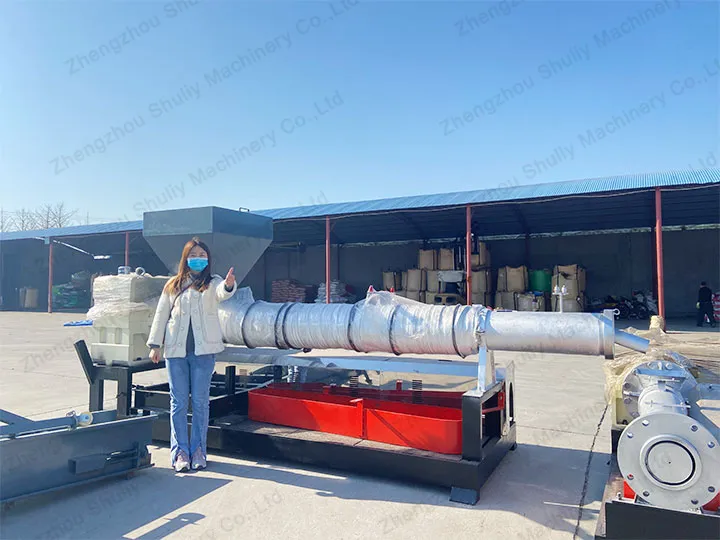
Nachdem der Kunststoff in den Trichter des PP-PE-Granulat-Extruders gegeben wurde, fällt er gleichmäßig vom Trichter auf die Schnecke und wird vom Schneckengewinde erfasst. Während sich die Schnecke dreht, wird er durch die Gewinde gezwungen, sich in Richtung des Maschinenkopfes zu bewegen, was einen mechanischen Förderprozess darstellt.
Wenn der Kunststoff vom Einlass zum Maschinenkopf läuft, nimmt die Gewindetiefe der Schnecke allmählich ab. Auch aufgrund von Sieben, Verteilern und Wärmewiderstand entsteht im Plastifizierungsprozess ein sehr hoher Druck, der das Material sehr dicht zusammendrückt, seine Wärmeübertragung verbessert und das Kunststoffschmelzen sehr schnell unterstützt. Gleichzeitig entweicht das zwischen dem Material vorhandene Gas durch die Entlüftungsbohrungen aufgrund des allmählich steigenden Drucks.

Gleichzeitig mit dem Druckanstieg wird der Kunststoff einerseits von außen beheizt. Andererseits erzeugt der Kunststoff selbst im Prozess der Kompression, Scherung und Rührbewegung aufgrund der inneren Reibung ebenfalls viel Wärme.
Unter der kombinierten Wirkung von äußeren und inneren Kräften steigt die Temperatur des Kunststoffs allmählich an und erreicht den Schmelzpunkt, und er beginnt zu schmelzen. Mit dem Transport des Materials und der fortgesetzten Erwärmung nimmt die Menge des geschmolzenen Materials allmählich zu, während die Menge des nicht geschmolzenen Materials entsprechend abnimmt.
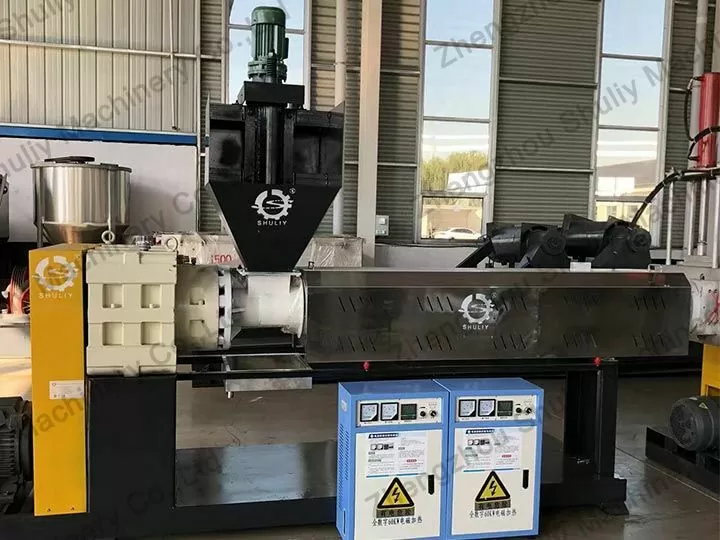
Am Ende der Kompressionszone sind alle Materialien in einen viskosen Fließzustand überführt. Die Temperatur an jedem Punkt ist jedoch noch nicht gleichmäßig; nach der Homogenisierungszone wird sie durch die homogenisierende Wirkung gleichmäßiger. Nach der Schnecke wird das geschmolzene Material mengenmäßig, mit festem Druck und fester Temperatur in den Kopf gefördert.
Der Düsenkopf ist ein Formteil, durch das das Material die Geometrie und Größe des Querschnitts erhält. Da der Durchmesser des Materials allmählich kleiner wird, wird der Fluss zum Austragsende hin beschleunigt und tritt schließlich in streifenförmigem Zustand durch die Düsenlöcher in das Kühlwasserbecken aus, um abgekühlt und geformt zu werden.
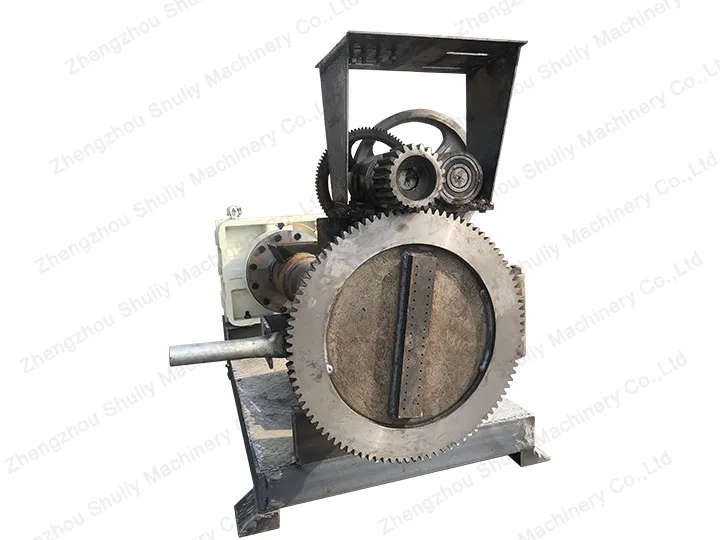
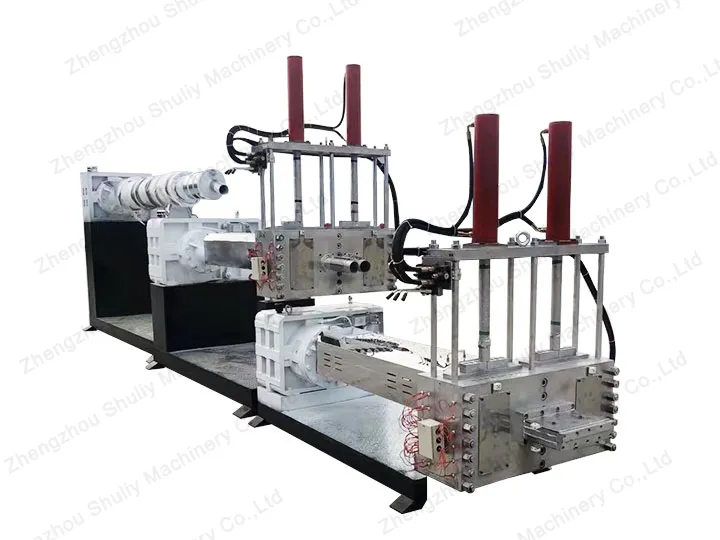
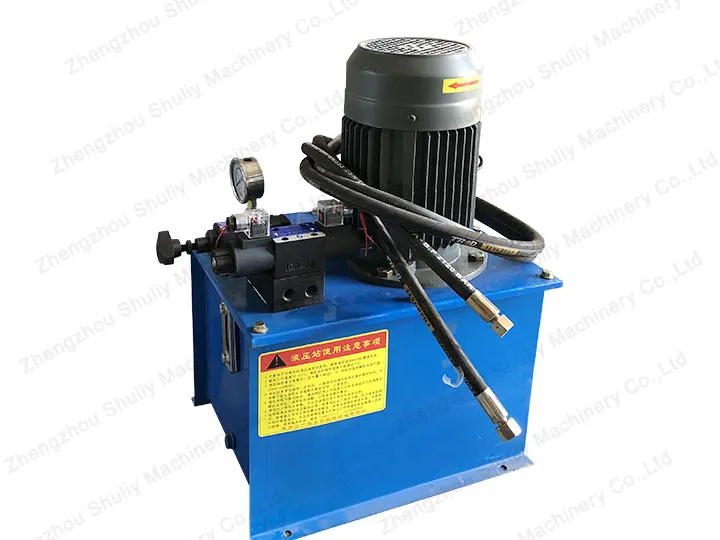
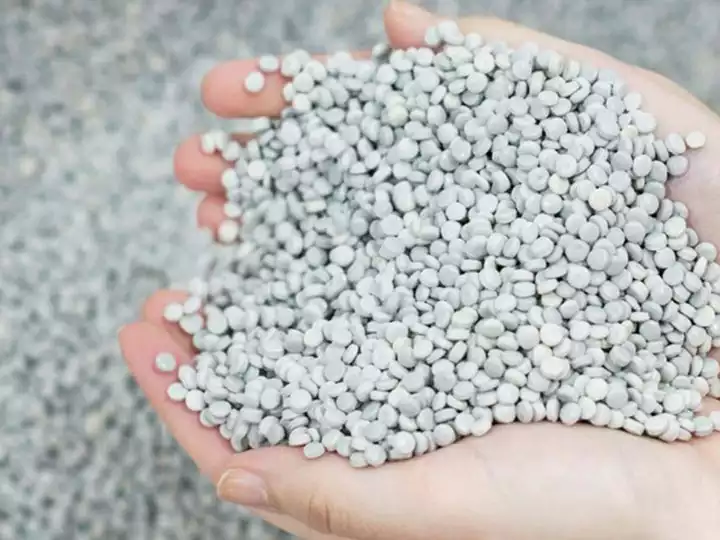
Schließlich wird es von der Zugwalze des Kunststoffschneidemaschine erfasst und synchron in die Messerkammer der Kunststoffschneidemaschine geführt, wo das schnell rotierende Messer den Kunststoffstreifen in kleine Partikel schneidet, wodurch der gesamte Granulationsprozess abgeschlossen wird.