Warum ist die Extrusion des PE-Folien-Granulators instabil?
Der PE-Folien-Granulator ist ein Gerät, das aus Kunststoffabfällen durch Extrusion, Plastifizierung und Schneidprozesse Granulate herstellt. In der Praxis tritt jedoch manchmal das Problem der Extrusionsinstabilität auf, was zu einer Verschlechterung der Produktqualität und geringerer Produktionseffizienz führen kann. In diesem Artikel werden die Gründe für die Extrusionsinstabilität von Kunststoffabfall-Recycling-Granuliermaschinen erörtert und entsprechende Lösungen vorgeschlagen.
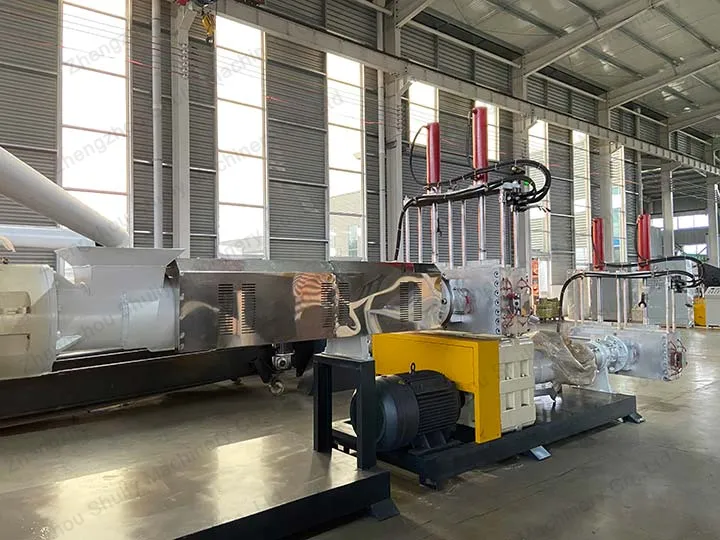
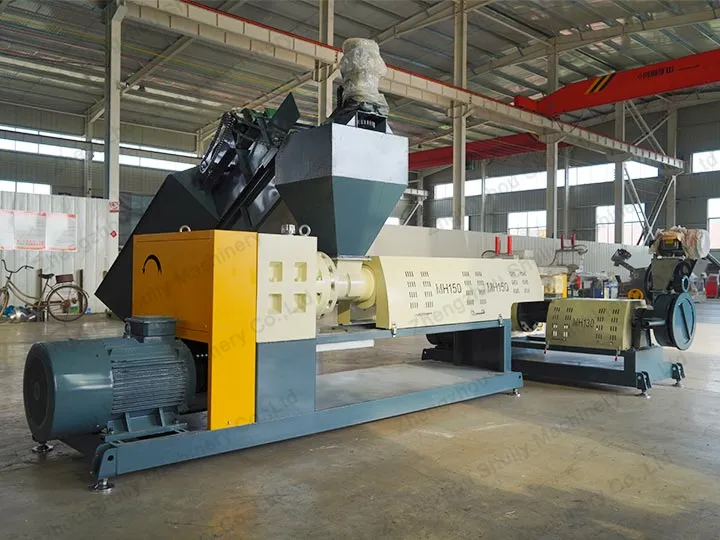
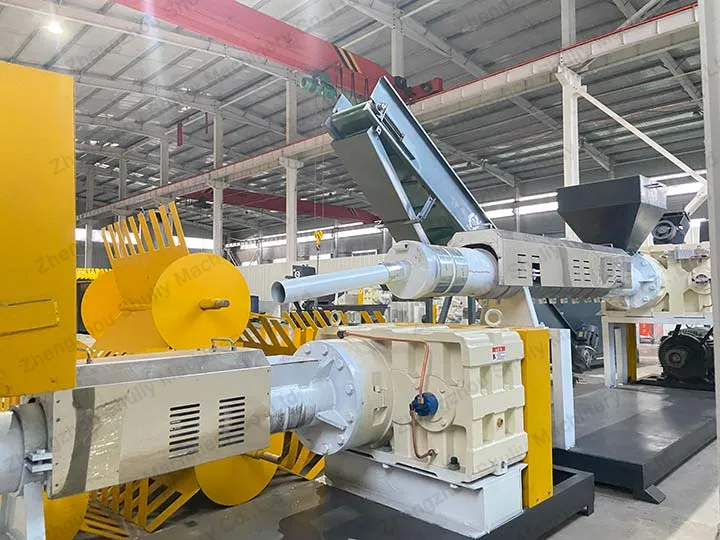
Kunststoffgranuliermaschine
Gründe für Extrusionsinstabilität des PE-Folien-Granulators
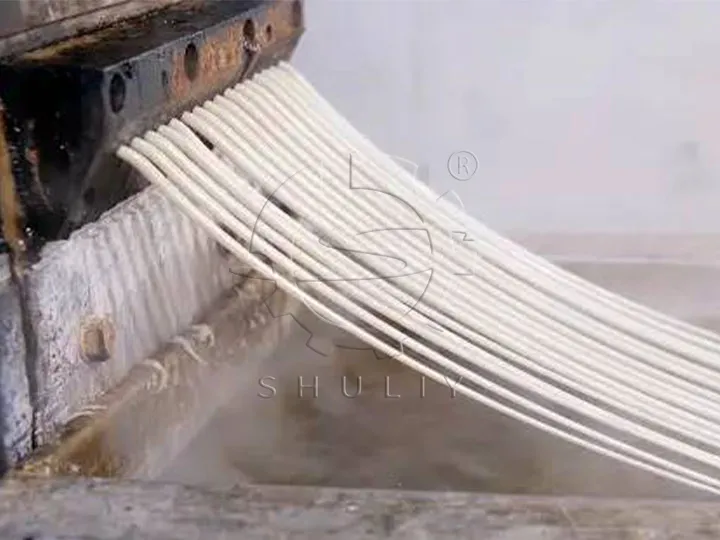
Unzureichende Plastifizierkapazität ist ein Schlüsselfaktor für instabilen Materialaustrag. Wenn der Kunststoff im Zylinder nicht ausreichend plastifiziert wird, beeinträchtigt dies den Materialfluss und führt zu einer ungleichmäßigen Austragung. Dies kann auf das Design des PE-Folien-Granulators oder falsch eingestellte Betriebsparameter zurückzuführen sein, die verhindern, dass der Kunststoff ausreichend thermoplastifiziert wird, was die Stabilität der Extrusion beeinträchtigt.
Das Verklemmen des PE-Folien-Granulator während des Schneidprozesses ist ebenfalls eine wichtige Ursache für Extrusionsinstabilität. Wenn die Pelletiermaschine beim Schneiden klemmt, wird der Materialfluss behindert, was den normalen Austragungsprozess beeinträchtigt. In diesem Fall kann die Austragsrate erheblich schwanken, was sich als instabiler Zustand äußert.
Unsachgemäße Verwendung von Schmiermitteln ist ebenfalls eine Ursache für Extrusionsinstabilität. Insbesondere wenn zu viel externes Schmiermittel verwendet wird, neigt das Material dazu, zwischen Zylinder und Schnecke zu rutschen, sodass sich kein fester Pfropfen bildet. Diese Situation führt nicht nur zu Schwankungen der Extrusionsgeschwindigkeit, sondern kann auch zu Ungleichmäßigkeiten im Austrag führen, was die Stabilität des gesamten Kunststoffgranulierprozesses beeinträchtigt.
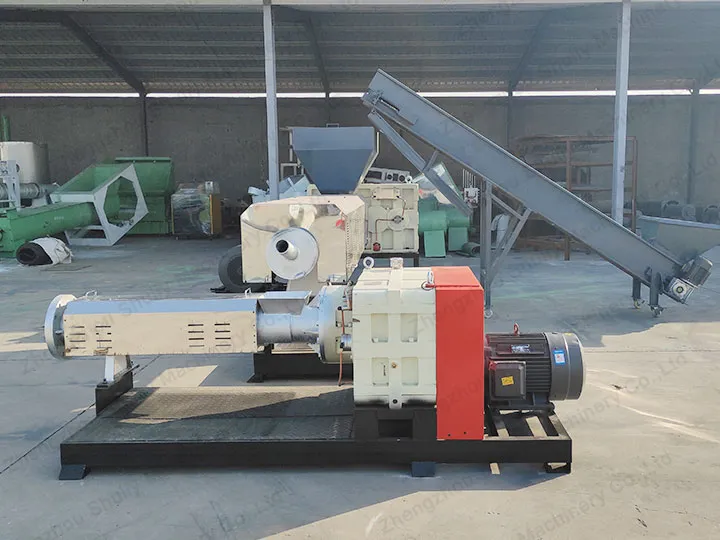
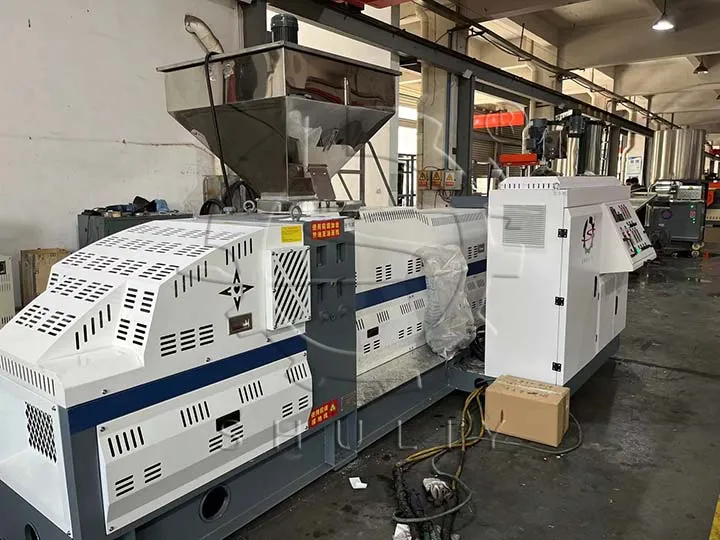
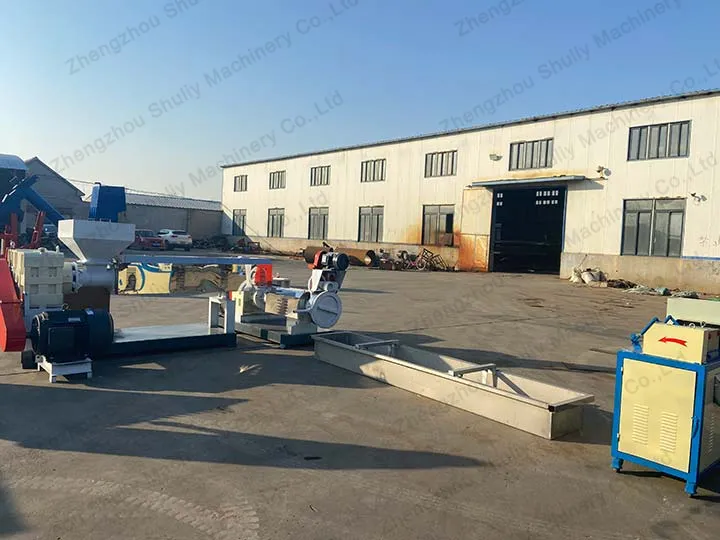
Kunststoffpellets-Extrudermaschine
Lösungen für Extrusionsinstabilität
Bei unzureichender Plastifizierkapazität kann die Plastifizierkapazität durch Erhöhung der Heiztemperatur, Erhöhung der Schneckendrehzahl oder Änderung der Zylinderstruktur gesteigert werden, um sicherzustellen, dass der Kunststoff vollständig geschmolzen wird, wodurch die Stabilität des Austrags des PE-Folien-Granulators verbessert wird.
Für das Problem des Verklemmens während des Schneidens können regelmäßige mechanische Inspektionen und Wartungen durchgeführt werden, um den normalen Betrieb der Teile des PE-Folien-Granulators sicherzustellen. Darüber hinaus hilft die Verwendung eines präziseren Schneidprozesses und eine verbesserte Verschleißfestigkeit der Messer, das Auftreten von Verklemmungen zu reduzieren.
Bei übermäßigem Einsatz von Schmiermitteln, insbesondere übermäßiger externer Schmierung, kann das Schmiersystem angepasst werden, um eine angemessene Schmiermittelmenge sicherzustellen. Darüber hinaus sollte regelmäßig die Ablagerung zwischen Zylinder und Schnecke gereinigt werden, um Materialrutschen zu verhindern und die Stabilität des Austrags zu erhalten. Die Anpassung des Schmiermitteltyps und die Wahl eines Schmiermittels, das besser zu den Eigenschaften des Kunststoffs passt, ist ebenfalls ein wirksames Mittel.