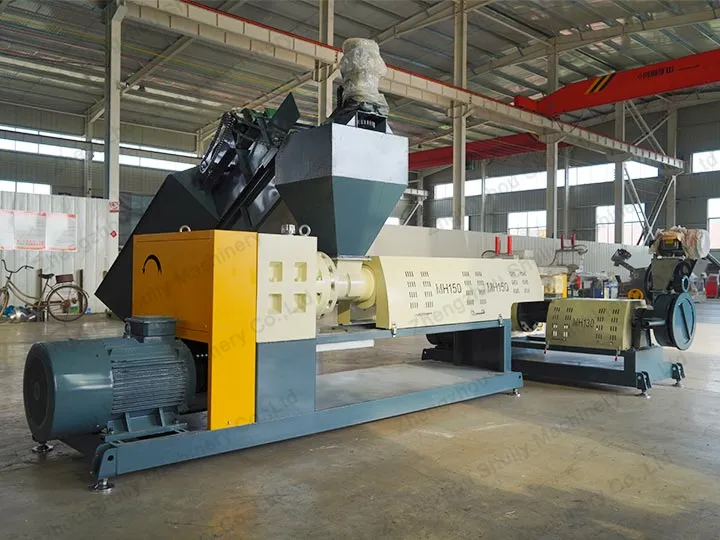
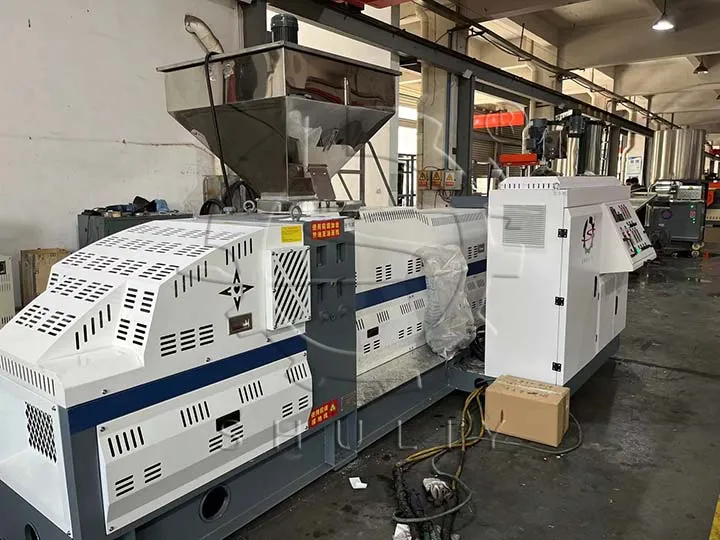
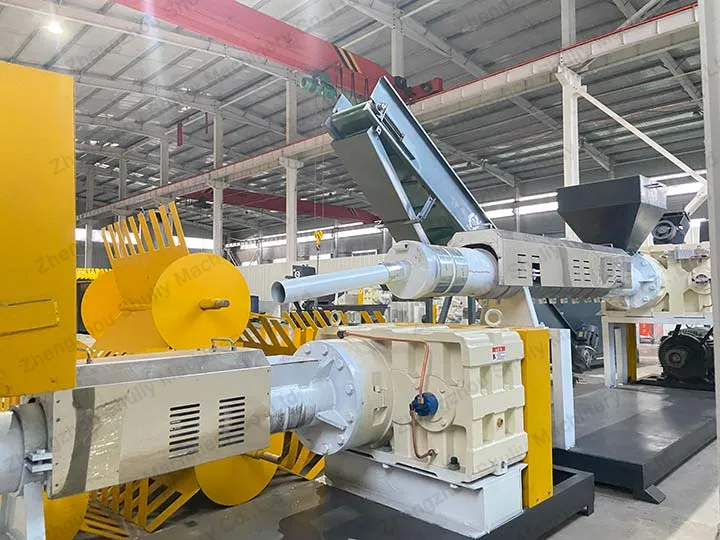
PEフィルム造粒機の押出不安定の原因と解決策PEフィルム造粒機は、廃プラスチックを押出、可塑化、切断工程を経て顆粒にする装置です。しかし、実際の運用では押出不安定の問題が発生することがあり、製品品質の低下や生産効率の低下につながる可能性があります。本稿では、廃プラスチックリサイクル造粒機の押出不安定の原因を考察し、対応する解決策を提案します。プラスチック造粒機PEフィルム造粒機の押出不安定の原因可塑化能力の不足は、材料排出が不安定になる重要な要因です。プラスチックがバレル内で十分に可塑化されないと、材料の流動性に影響を与え、排出の均一性が損なわれます。これは、PEフィルム造粒機や設備の設計、または運転パラメータの不適切な設定が原因で、プラスチックが十分に熱可塑化されず、押出の安定性に影響を与える可能性があります。切断工程中のPEフィルム造粒機の詰まりも、押出不安定の重要な原因です。ペレット切断機が切断作業を行う際に詰まりが発生すると、材料の流れが妨げられ、正常な排出プロセスに影響を与えます。この場合、排出速度が大きく変動し、不安定な状態として現れることがあります。潤滑剤の不適切な使用も押出不安定の原因です。特に、外部潤滑剤を過剰に使用すると、材料がバレルとスクリューの間で滑り、しっかりとした閉塞を形成できなくなります。この状況は押出速度の変動を引き起こすだけでなく、排出の不均一性を招き、プラスチック造粒プロセス全体の安定性に影響を与えます。プラスチックペレット押出機押出不安定の解決策可塑化能力が不足している場合は、加熱温度を上げる、スクリュー回転数を上げる、またはバレル構造を変更することで可塑化能力を高め、プラスチックが完全に溶融するようにし、PEフィルム造粒機の排出安定性を向上させることができます。切断中の詰まりの問題に対しては、定期的な機械の点検とメンテナンスを実施し、PEフィルム造粒機の部品が正常に動作するようにします。また、より精密な切断プロセスを採用し、ナイフの耐摩耗性を向上させることで、詰まりの発生を減らすことができます。潤滑剤の過剰使用、特に外部潤滑が過剰な場合は、潤滑システムを調整して潤滑剤の量を適切にします。さらに、バレルとスクリューの間の堆積物を定期的に清掃し、材料の滑りを防ぎ、排出の安定性を維持します。潤滑剤の種類を調整し、プラスチックの特性により適した潤滑剤を選択することも効果的な手段です。プラスチック押出機You May Also Like:農業用フィルムリサイクル:課題と解決策PEペレタイジングマシンを南スーダンに輸出プラスチックフィルム押出機が南アフリカ市場に導入成功廃フィルムリサイクル機がホワイトポリューション問題を解決廃棄農業用フィルムをリサイクルするための廃フィルムリサイクルラインの使用方法ペレタイザー装置を使用した織袋のリサイクル方法