なぜプラスチック造粒機から材料が排出されるのか?
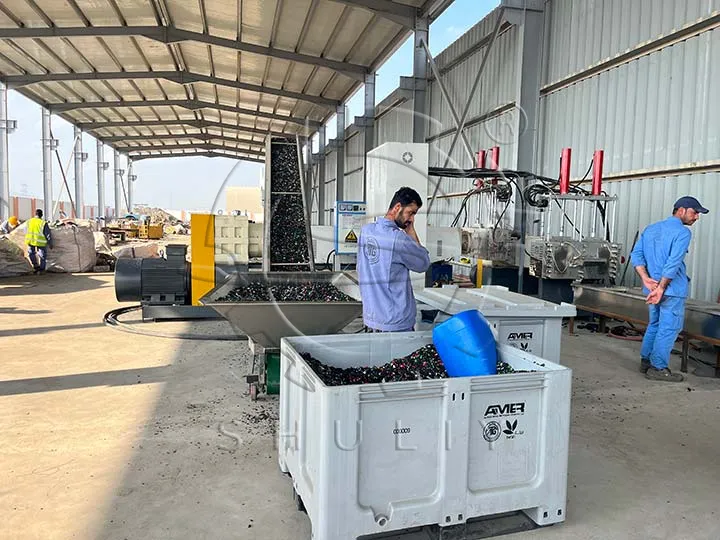
プラスチック造粒機は、プラスチック加工業界で広く使用されている設備であり、廃プラスチック材料を加熱、溶融、押出により粒状のリサイクルプラスチックに変換し、資源のリサイクルを実現します。しかし、プラスチック造粒機の使用過程で、いくつかの操作上の問題により排気口からの材料排出が困難になり、生産効率に影響を与えることがあります。この記事では、この問題の原因と対応策について説明します。
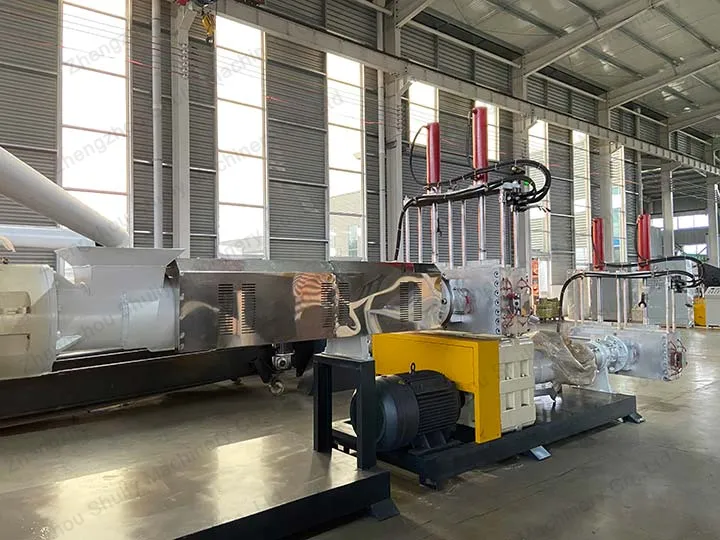
プラスチック造粒機の排気口排出の一般的な原因は、原材料に不純物が含まれていることです。プラスチック原料が十分に処理されておらず、異物や不潔な粒子が含まれていると、これらの不純物が押出工程で排気口の機能不全を引き起こし、正常な造粒プロセスに影響を与えます。
廃プラスチック顆粒製造機の排気口排出問題のもう一つの原因は、供給速度が速すぎることです。原料が速すぎる速度で機械内部に搬送されると、スクリュー押出のプロセスが不安定になり、排気口の詰まりや不規則な押出成形が発生しやすくなり、排気口からの排出につながります。
プラスチックは、プラスチック造粒機で適切な可塑化温度で押出される必要があります。可塑化温度が正しく設定されていないと、スクリュー押出機が理想的な可塑化状態に達することができず、排気口排出に問題が生じます。適切な可塑化温度は、スムーズな押出プロセスを確保するための重要な要素です。
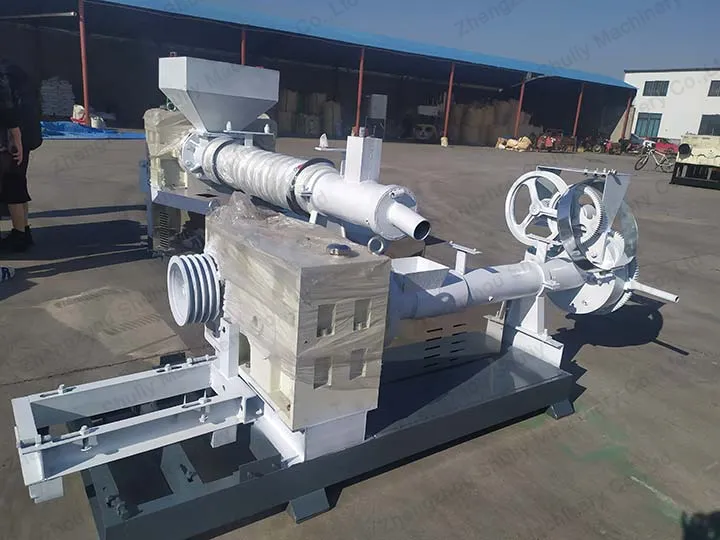
より効率的なろ過設備と技術を備えた原料精製システムをアップグレードすることで、原料がプラスチック造粒機に入る前に不純物をより完全に除去し、排気口が汚染されないようにします。
プラスチック造粒機の供給速度制御システムを最適化し、供給速度を調整することで、スクリュー押出プロセス中に原料がより安定した速度で機械に入るようにし、速度が速すぎることに起因するスクリュー押出の不均一な問題を回避します。
プラスチック造粒機設備の可塑化温度を微調整し、プラスチックがスクリュー押出中に適切な流動性に達するようにし、温度不足によるスクリュー押出の問題を防ぎます。高度な温度制御技術を採用し、温度の安定性と精度を確保します。