プラスチック造粒機を使用した高品質ペレットの生産は、幅広いプラスチック製品の製造に不可欠です。しかし、一般的な生産上の問題により、低品質のペレット、生産の遅延、さらには機器の損傷につながる可能性があります。
この記事では、プラスチック造粒機の生産中に発生する可能性のある3つの一般的な問題の原因と解決策について説明します。
ペレットの黒点
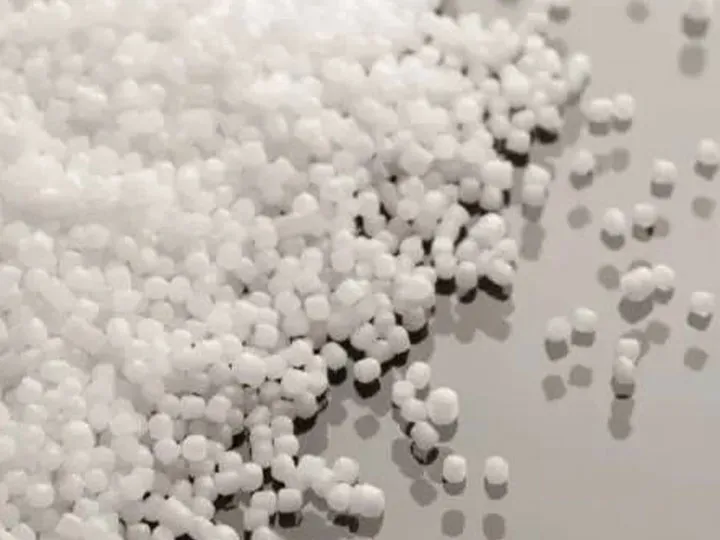 純粋な再生プラスチック顆粒
再生プラスチックペレットの黒点は、材料の劣化、過熱、材料の炭化など、さまざまな要因によって引き起こされる可能性があります。
以下は、ペレットの黒点の問題を解決するための実用的な解決策です。
- 高品質の材料を使用する:高品質の材料は、再生プラスチック顆粒の黒点を防ぐのに役立ちます。
- バレル温度を下げる:過熱は材料の劣化や黒点の形成を引き起こす可能性があります。
- スクリュー速度を上げる:スクリュー速度を上げると、混合が改善され、材料の炭化を防ぐことができます。
- 生産環境と操作工程に注意し、異物が原材料や完成品に混入しないようにする。
ストリップ切れの問題
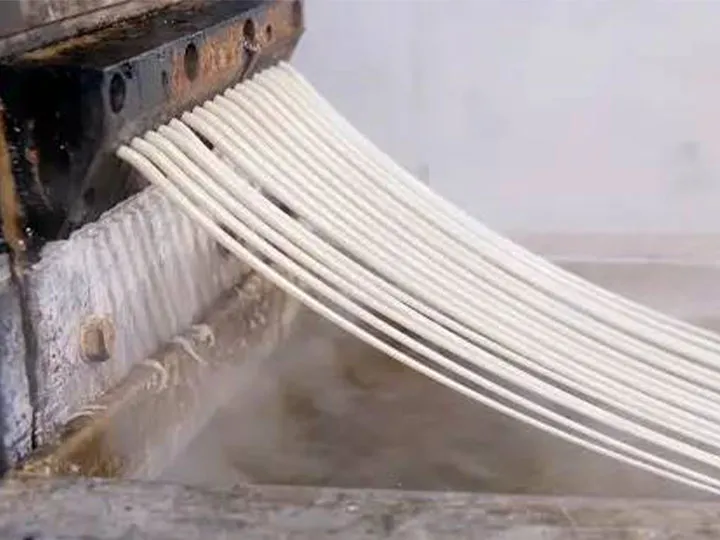 プラスチック造粒機で生産されたストリップ
プラスチック造粒機におけるストリップ切れは、ペレットの品質に影響を与える一般的な問題です。ストリップ切れの原因は、高い供給速度、高いスクリュー速度、摩耗または損傷したスクリューなど、さまざまです。
以下は、ストリップ切れの問題を克服するための実用的な解決策です。
- 供給速度を下げる:ストリップ切れの主な原因の1つは、過剰な供給速度です。押出機が効果的に処理できるレベルまで供給速度を下げてください。
- スクリーンメッシュが大きすぎる、または数が多いと、材料輸送の抵抗を引き起こし、ストリップ切れの原因となります。これは、ホスト速度を適切に下げるか、供給速度を上げることで対処する必要があります。
- 摩耗または損傷したスクリューを定期的に点検し、必要に応じて交換する:摩耗または損傷したスクリューは、混合の不均一を引き起こし、ストリップ切れにつながる可能性があります。
- バレル温度を上げる:バレル温度を上げると、材料が軟化し、ストリップ切れのリスクが軽減されます。
- 押出温度が低い、またはスクリューのせん断が弱すぎる場合、材料や低融点添加剤が十分に可塑化されず、押出造粒中に可塑化が不十分な材料でストリップ切れが発生する可能性もあります。
粒子サイズの不均一
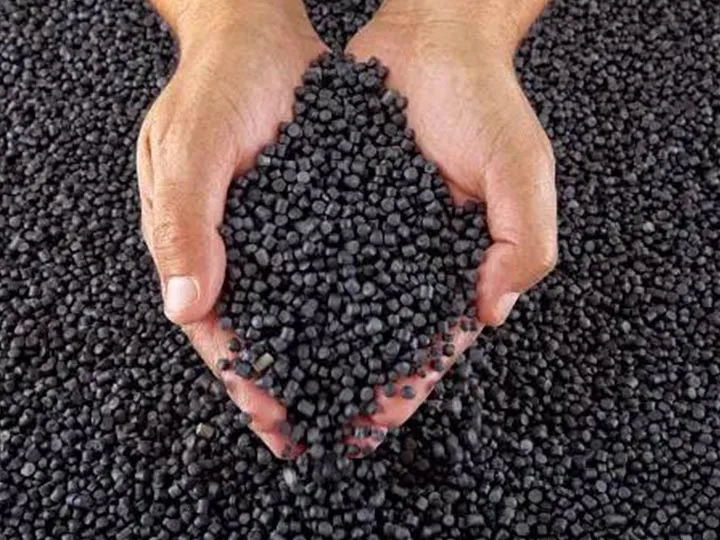 均一なサイズの再生プラスチックペレット
ペレットサイズの不均一は、プラスチック造粒機の生産中に発生するもう1つの一般的な問題です。
この問題は、ダイの詰まり、スクリューの摩耗、切断刃の損傷など、いくつかの要因によって引き起こされる可能性があります。以下の実用的な解決策は、この問題を克服するのに役立ちます。
- ダイの詰まりを確認する:ダイの詰まりは、粒子サイズの不均一につながる可能性があります。詰まっている場合は、適切な清掃ツールで清掃してください。
- スクリューを確認する:摩耗したスクリューは、ペレットサイズの不均一を引き起こす可能性があります。スクリューが摩耗または損傷していないか点検してください。摩耗している場合は、交換を検討してください。
- 切断刃を確認する:損傷した切断刃は、粒子サイズの不均一を引き起こす可能性があります。切断刃が損傷していないか点検してください。損傷している場合は、交換を検討してください。
- スクリュー速度を調整する:ペレタイザーのスクリュー速度は排出長さに影響し、スクリュー速度を調整することでペレットサイズの不均一を解決できます。スクリュー速度を上げたり下げたりして、均一なペレットサイズを得てください。
- 供給速度を確認する:不適切な供給速度は、ペレットサイズの不均一につながる可能性があります。供給速度が高すぎたり低すぎたりしないか確認してください。必要に応じて供給速度を調整し、均一なペレットサイズを得てください。
結論として、プラスチック造粒機の生産は複雑なプロセスであり、特定の状況に応じて解決する必要があります。生産プロセスでは、機器の状態を確認し、運転パラメータを適時に調整して、生産効率とペレット品質を確保する必要があります。