プラスチックペレット押出機の色ムラの3つの原因
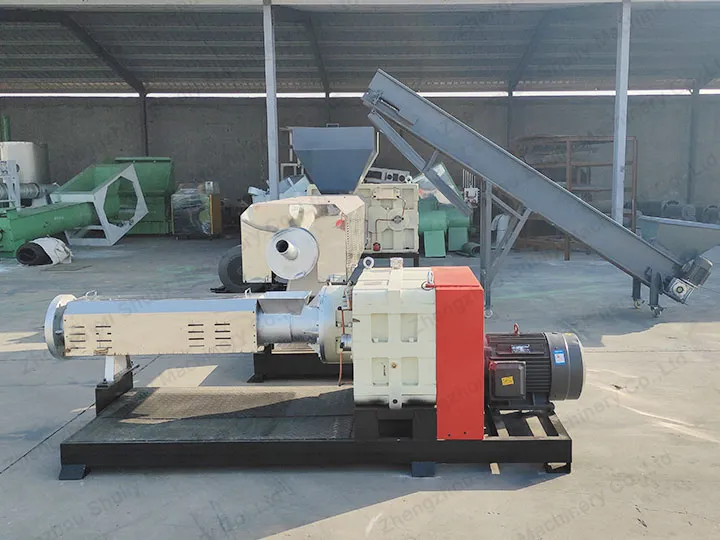
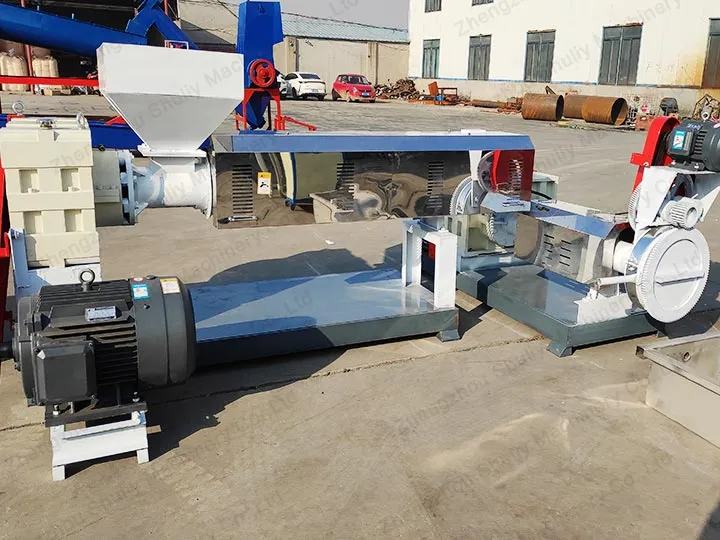
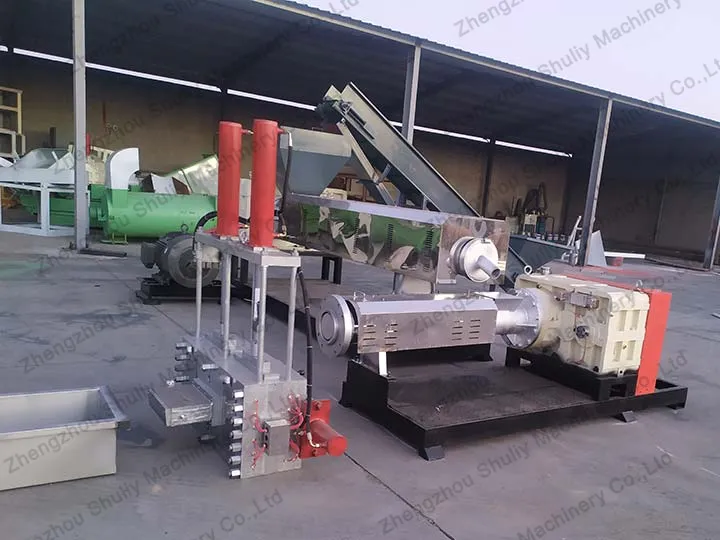
プラスチックペレット押出機は、廃プラスチックや原料プラスチックを溶融、押出、切断などの工程を経てプラスチックペレットに変える機械です。しかし、実際の生産では、色ムラ、つまりプラスチックペレットの色が均一でないという問題が発生することがあります。
色ムラはプラスチック顆粒の品質だけでなく、後続製品の外観や性能にも影響を与えます。この記事では、プラスチックペレット押出機の生産における色ムラの原因とその解決策について詳しく説明します。
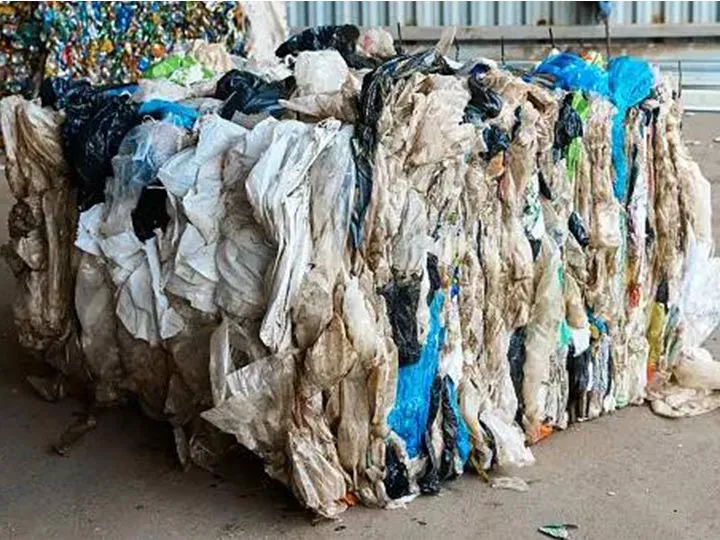
プラスチック原料は複数の供給元やリサイクル源から供給されることが多く、それぞれのプラスチックの組成が異なるため、色ムラが生じることがあります。
プラスチックペレット押出機の再生プロセスにおいて、異なる供給源や種類のプラスチックを不適切な方法で混合すると、色が不均一になり、色ムラが発生します。
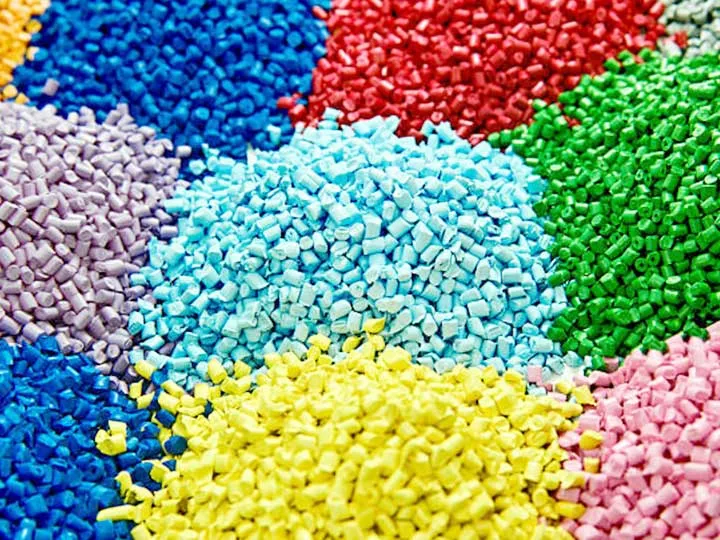
プラスチックペレット押出機の生産工程において、溶融温度が不安定だと、プラスチック溶融物の色が不均一になり、色ムラが発生します。
冷却はプラスチックペレット押出機のプロセスにおいて重要な工程です。冷却が均一でないと、ペレット表面の温度が不均一になり、色ムラが生じます。
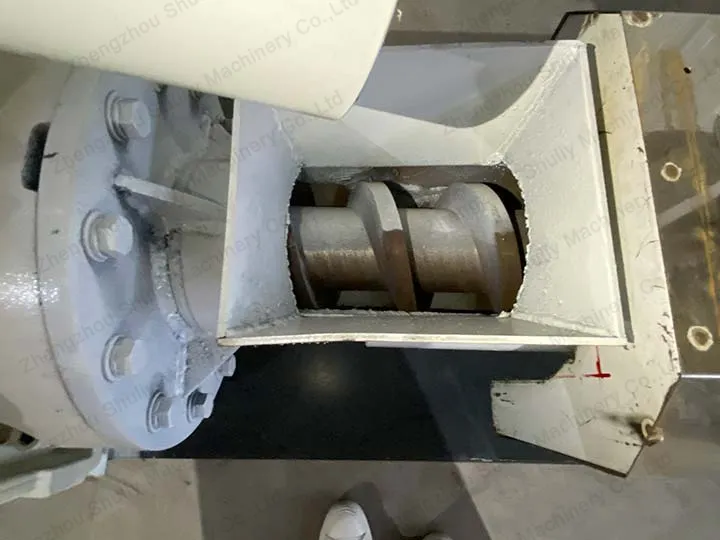
プラスチックペレット溶融機のスクリューはプラスチックを溶融・押出するための重要な部品であり、スクリュー構造が適合しないと、溶融プラスチックの流れが不均一になり、色ムラが発生しやすくなります。
スクリュー内部に残留物が蓄積すると、異なる色のプラスチックが混ざり合い、色ムラが発生する可能性があります。