PP PE 顆粒押出機の動作原理と6つの特徴
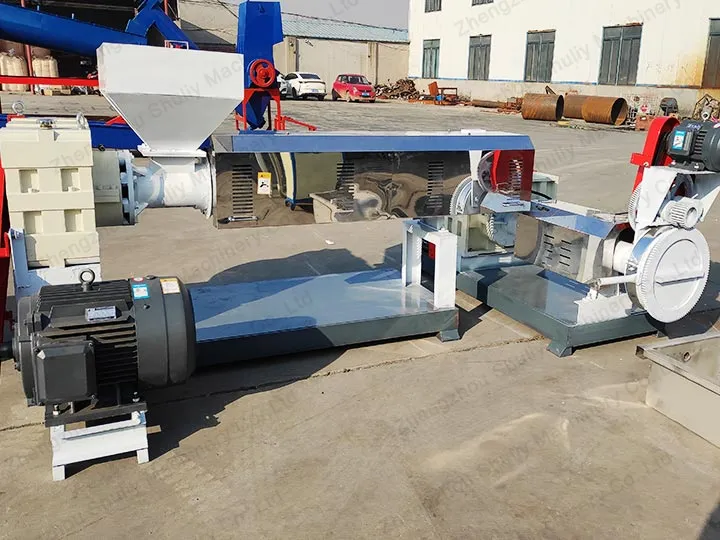
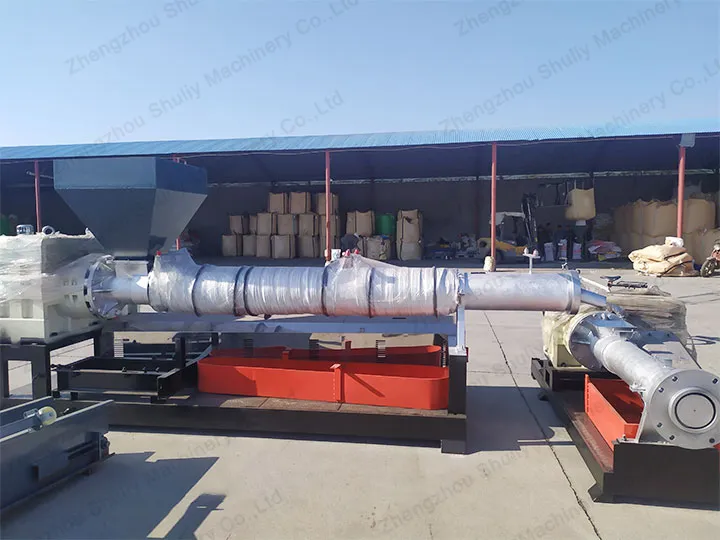
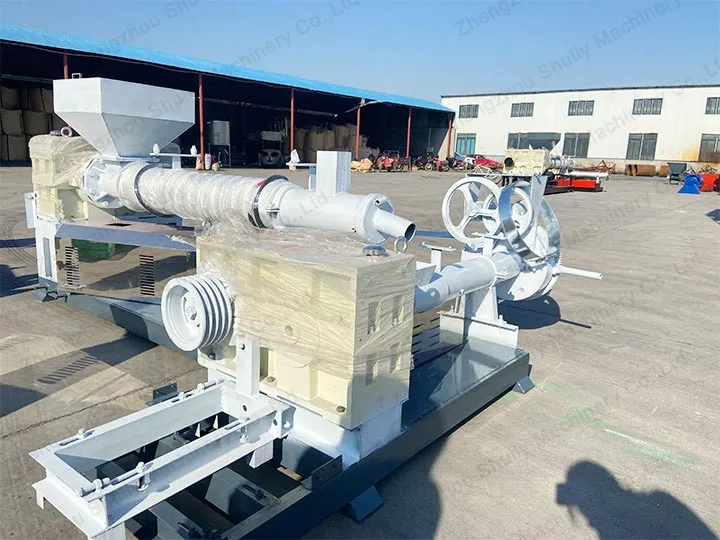
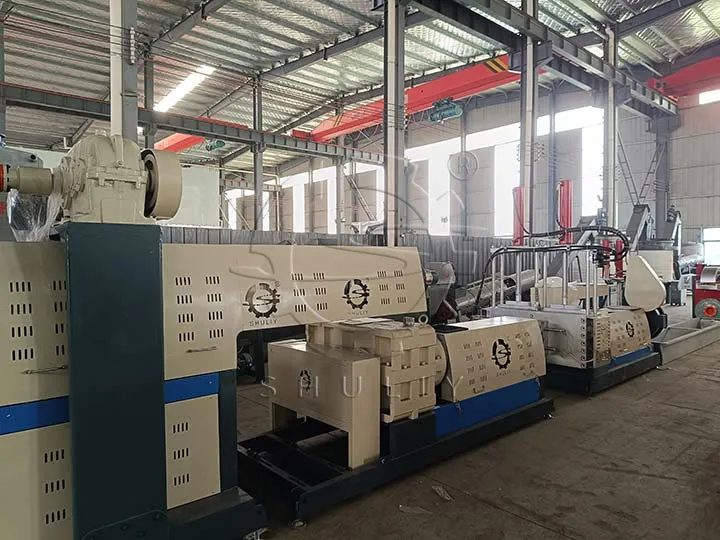
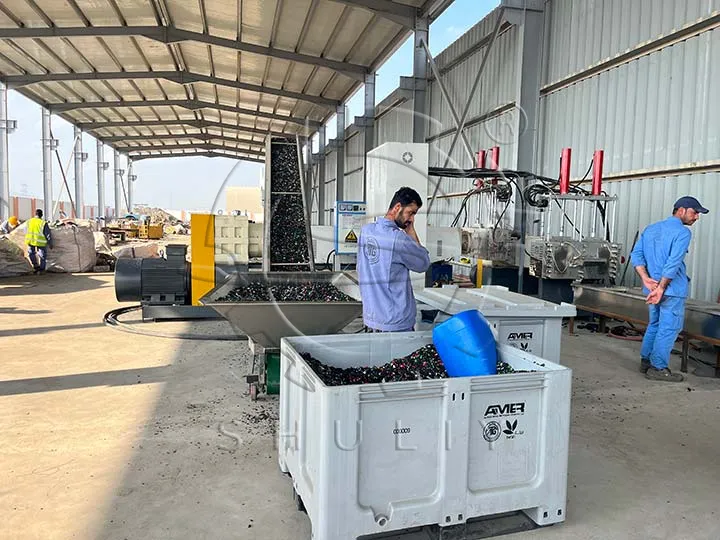
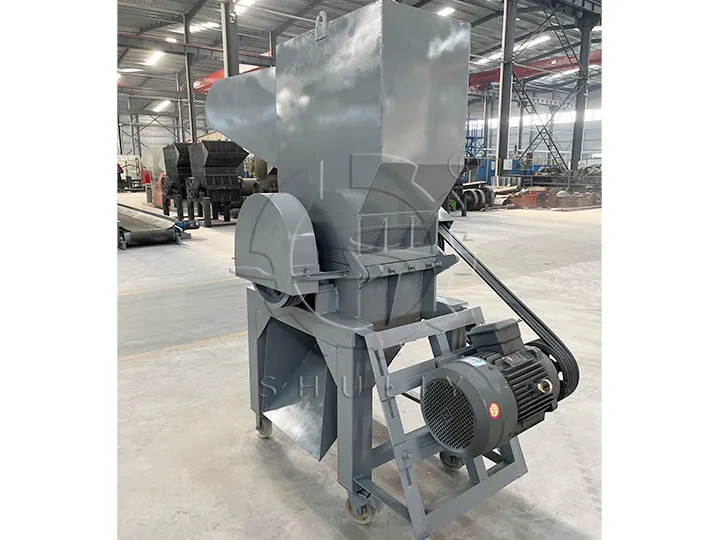
PP PE 顆粒押出機は、特殊なスクリュー設計と異なる構成を採用し、PP、PE、その他のプラスチックのリサイクルおよび混色造粒に適しています。
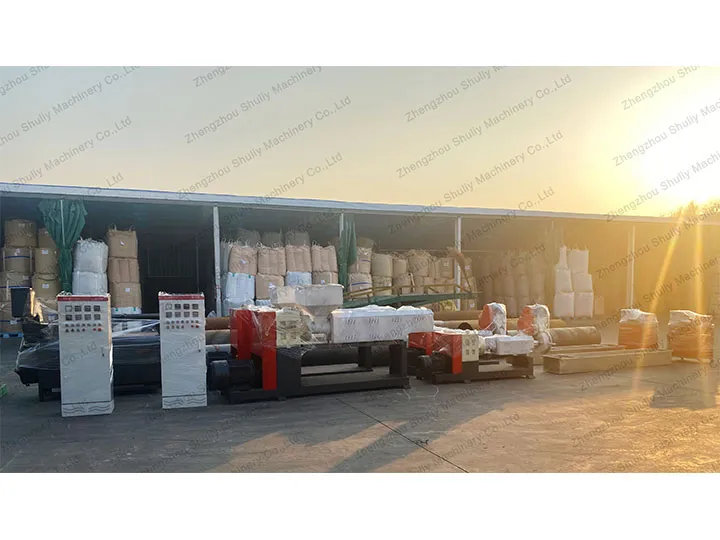
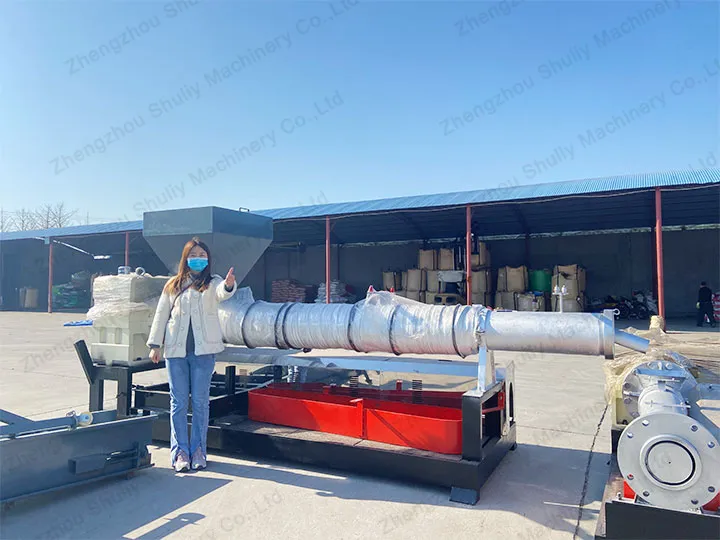
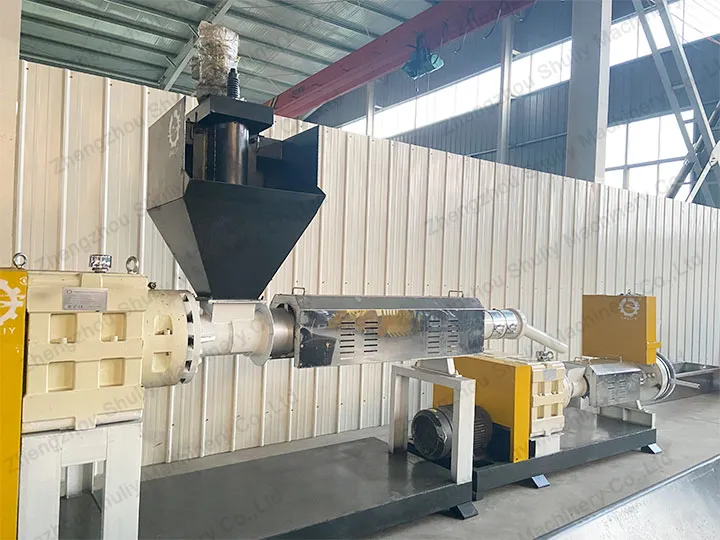
プラスチックがPP PE 顆粒押出機のホッパーに投入されると、ホッパーからスクリューへとスムーズに落下し、スクリューのねじ山に噛み込まれます。スクリューが回転するにつれて、ねじ山によって押し出され、機械の先端に向かって前進します。これが機械的な搬送プロセスです。
プラスチックが供給口から先端に向かって移動する際、スクリューのねじ山の深さは徐々に減少します。また、スクリーン、マニホールド、熱抵抗の存在により、可塑化プロセスで非常に高い圧力が発生し、材料を非常に密に圧縮し、熱伝達を改善し、プラスチックの溶融を迅速に促進します。同時に、徐々に上昇する圧力により、材料間に存在していたガスが排気穴から排出されます。

圧力が上昇すると同時に、プラスチックは一方で外部から加熱されます。他方では、プラスチック自体が圧縮、せん断、撹拌運動の過程で内部摩擦により多くの熱を発生します。
外部と内部の力の複合的な作用により、プラスチックの温度は徐々に上昇し、融点に達して溶融し始めます。材料の搬送に伴い、加熱が続き、溶融材料の量は徐々に増加し、非溶融材料の量は対応して減少します。
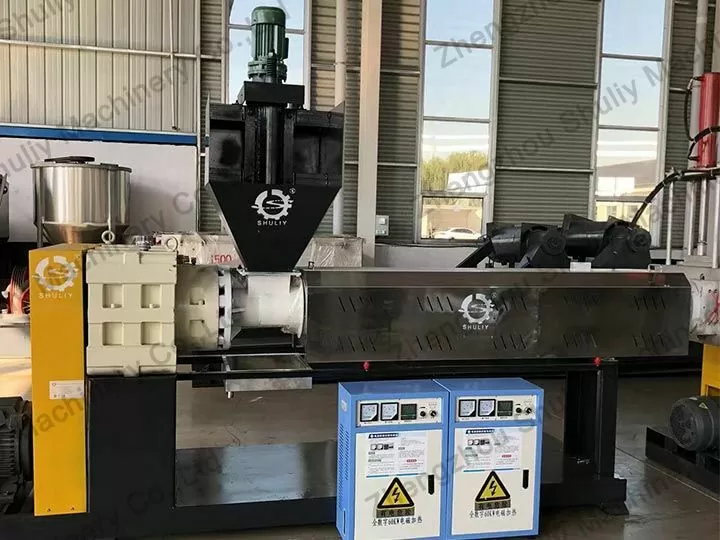
圧縮セクションの終わりには、すべての材料が粘性流動状態に変わります。しかし、各点の温度はまだ均一ではなく、均質化セクションでの均質化効果により均一になります。スクリューは溶融材料を定量、定圧、定温でヘッドに送り出します。
ダイヘッドは成形部品であり、材料はこれを通じて断面の形状とサイズを得ます。材料の直径が徐々に小さくなるにつれて、流れは排出端に向かって加速され、最終的にダイの穴を通って冷却水槽にストリップ状で入り、冷却・成形されます。
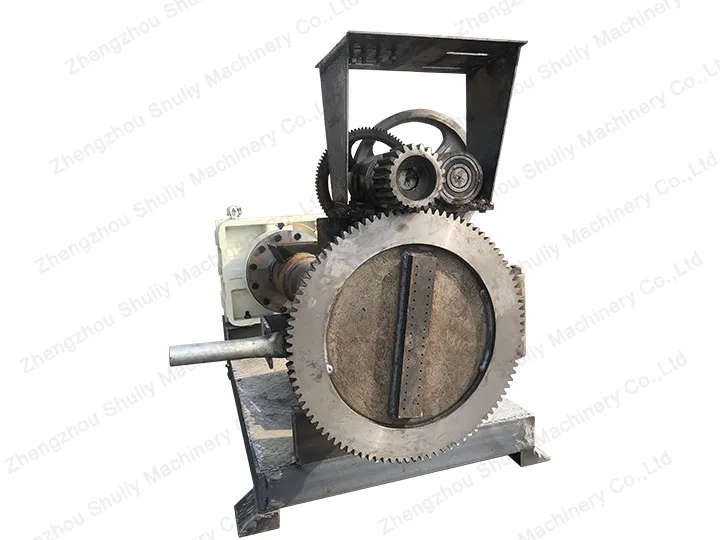
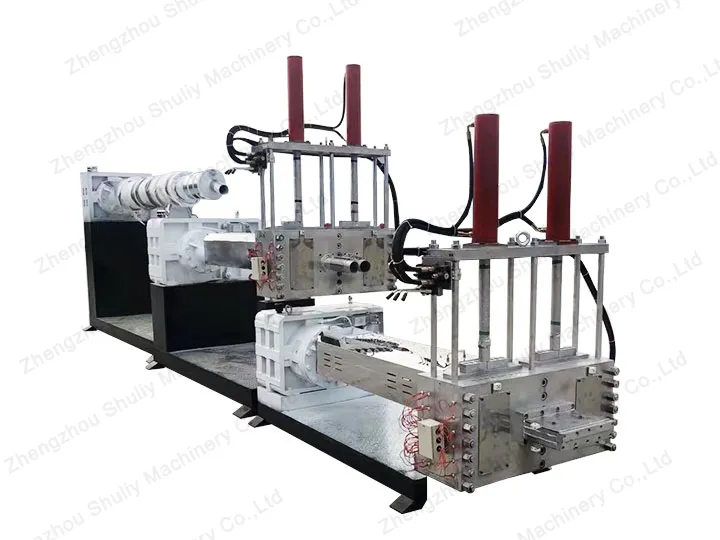
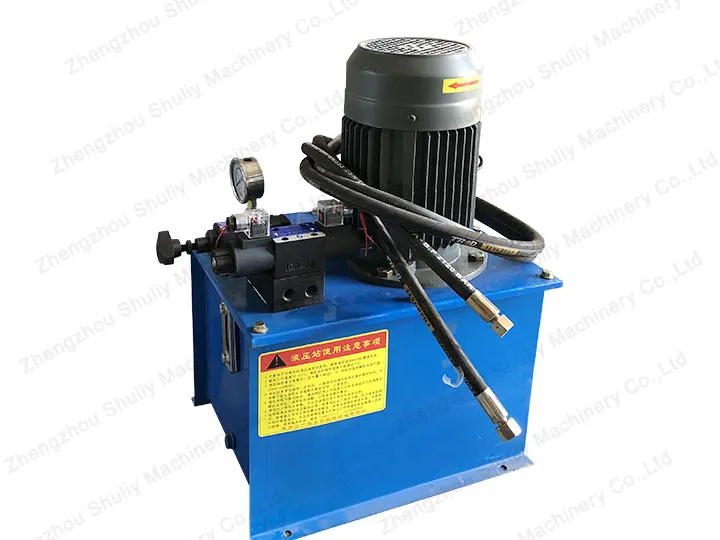
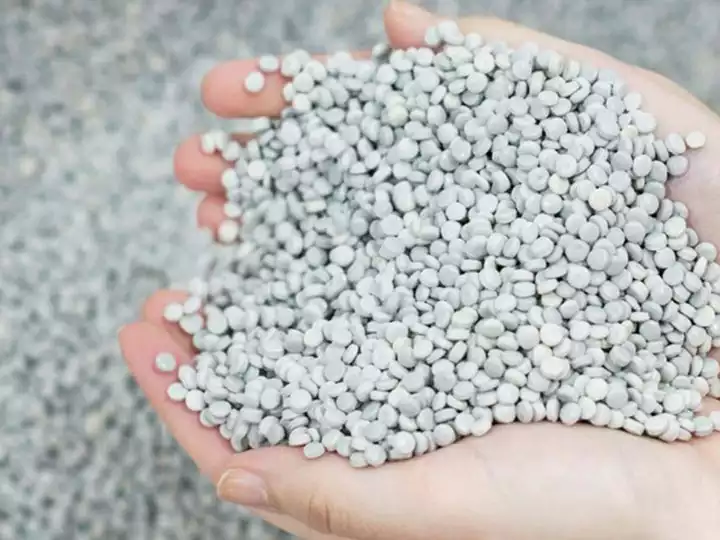
最後に、プラスチックカッター機の牽引ローラーに挟まれ、プラスチックカッター機のナイフチャンバーに同期して送られ、高速回転するカッターがプラスチックストリップを小さな粒子に切断し、造粒プロセス全体が完了します。