Почему гранулятор для пластика выбрасывает материал из вентиляционного отверстия?
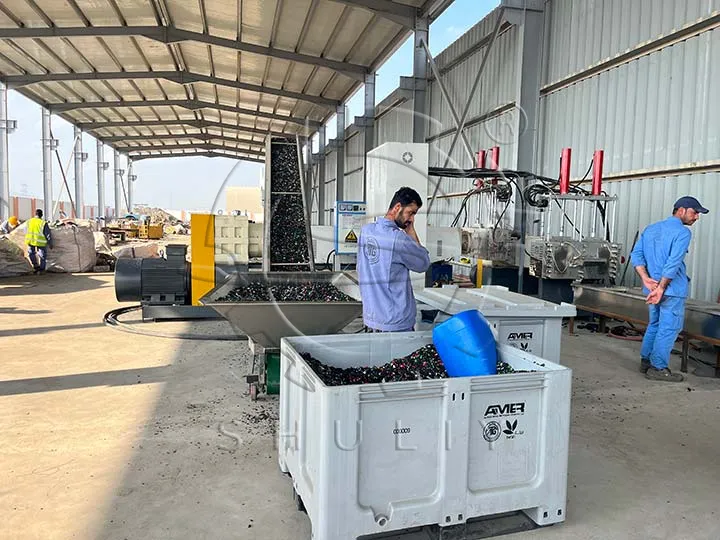
Гранулятор для пластика — широко используемое оборудование в индустрии переработки пластика, которое превращает отходы пластика в гранулированный вторичный пластик путем нагрева, плавления и экструзии, обеспечивая рециклинг ресурсов. Однако в процессе эксплуатации гранулятора могут возникать некоторые проблемы, приводящие к затруднению выхода материала из вентиляционного отверстия, что снижает эффективность производства. В этой статье будут рассмотрены причины этой проблемы и соответствующие решения.
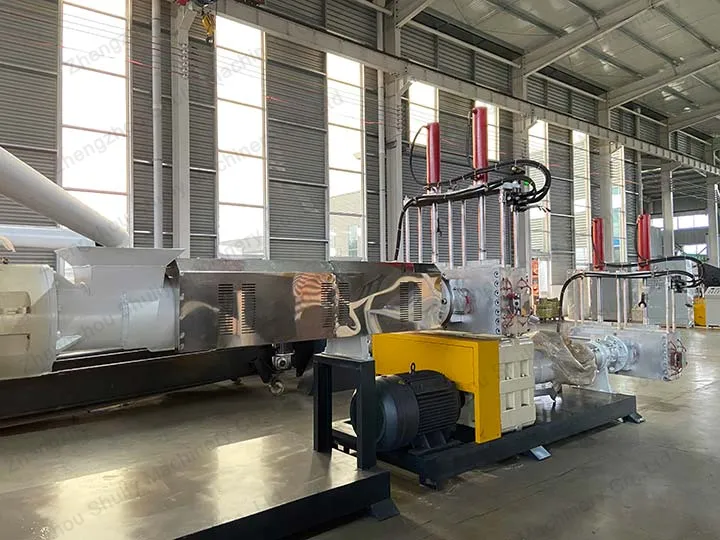
Частая причина выброса материала из вентиляционного отверстия гранулятора — наличие примесей в сырье. Когда пластиковое сырье недостаточно очищено, содержит посторонние включения или загрязненные частицы, эти примеси приводят к неисправности вентиляции в процессе экструзии, нарушая нормальный процесс грануляции.
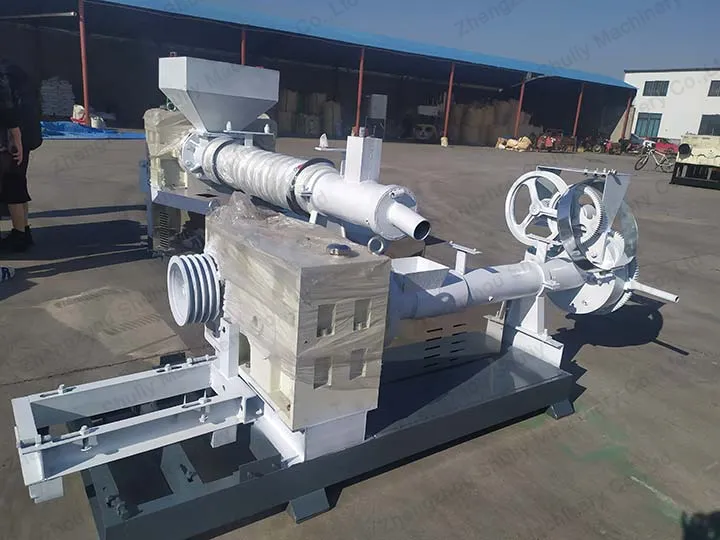
Еще одна причина проблем с выбросом материала из вентиляционного отверстия машина для изготовления гранул из отходов пластика — слишком высокая скорость подачи. Когда сырье подается внутрь машины слишком быстро, процесс шнековой экструзии становится нестабильным, что легко приводит к засорению вентиляционных отверстий или нерегулярному формованию, вызывая выброс материала.
Пластик необходимо экструдировать в грануляторе при правильной температуре пластикации. Если температура пластикации установлена неверно, шнековый экструдер не сможет достичь идеального состояния пластикации, что приведет к проблемам с выходом материала из вентиляции. Правильная температура пластикации — ключевой фактор обеспечения плавного процесса экструзии.
Модернизация системы очистки сырья с использованием более эффективного фильтрующего оборудования и технологий гарантирует, что сырье будет более тщательно очищено от примесей перед подачей в гранулятор, чтобы вентиляционные отверстия не загрязнялись.
Оптимизируйте систему контроля скорости подачи гранулятора, регулируя скорость подачи, чтобы сырье поступало в машину с более стабильной скоростью в процессе шнековой экструзии, избегая проблем неравномерной экструзии из-за слишком высокой скорости.
Температура пластикации гранулятора для пластика точно настраивается, чтобы обеспечить достижение пластиком необходимой текучести при шнековой экструзии и предотвратить проблемы, вызванные недостаточной температурой. Применяются передовые технологии контроля температуры для обеспечения стабильности и точности.