Почему нестабильна экструзия гранулятора для PE-пленки?
Гранулятор для PE-пленки — это устройство для получения гранул из отходов пластика путем экструзии, пластикации и резки. Однако на практике иногда возникает проблема нестабильности экструзии, что может привести к снижению качества продукции и эффективности производства. В этой статье мы рассмотрим причины нестабильности экструзии грануляторов для переработки отходов пластика и предложим соответствующие решения.
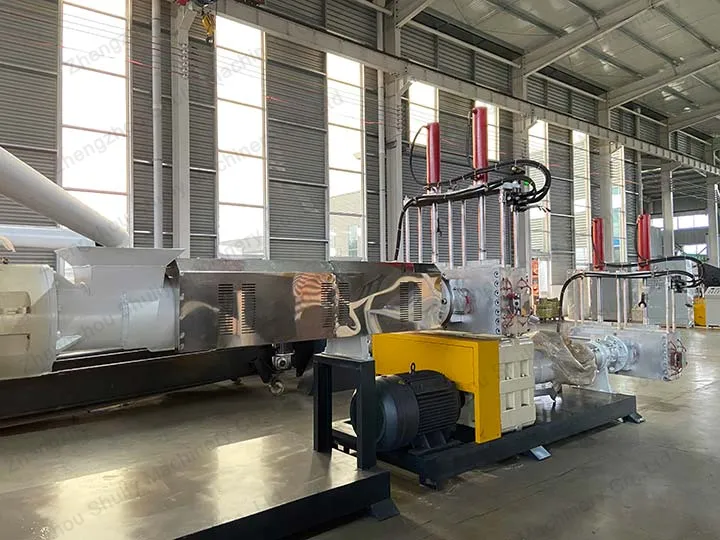
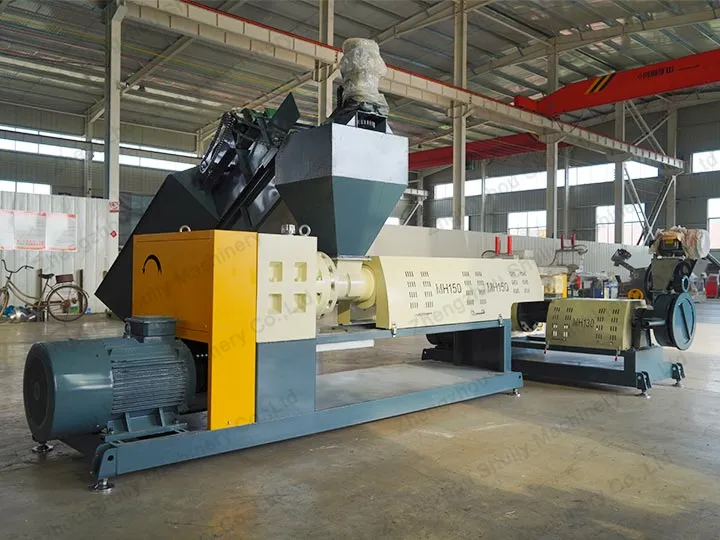
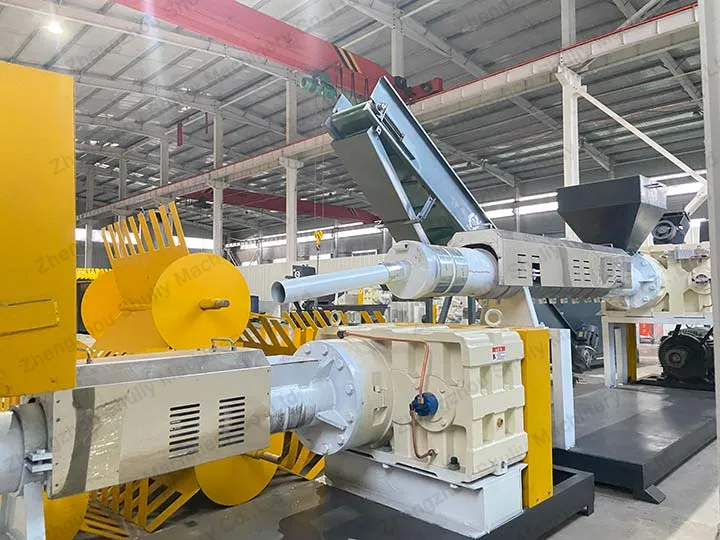
гранулятор для пластика
Причины нестабильности экструзии гранулятора для PE-пленки
Недостаточная пластифицирующая способность является ключевым фактором нестабильной выгрузки материала. Когда пластик недостаточно пластифицирован в цилиндре, это влияет на поток материала, что приводит к неравномерности выгрузки. Это может быть связано с конструкцией гранулятора для PE-пленки или неправильно установленными рабочими параметрами, которые не позволяют пластику достаточно термопластифицироваться, что влияет на стабильность экструзии.
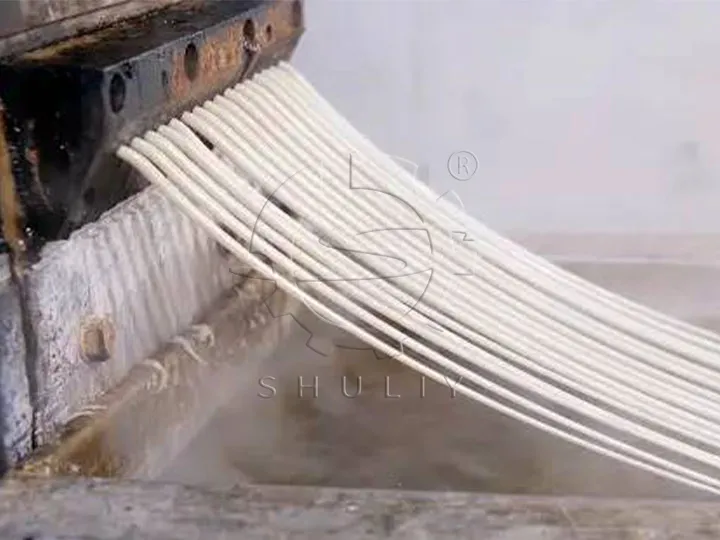
Заклинивание гранулятора для PE-пленки в процессе резки также является важной причиной нестабильности экструзии. Когда гранулятор выполняет операции резки, если происходит заклинивание, это препятствует потоку материала, что влияет на нормальный процесс выгрузки. В этом случае скорость выгрузки может значительно колебаться, проявляясь в нестабильном состоянии.
Неправильное использование смазочных материалов также является причиной нестабильности экструзии. В частности, при использовании слишком большого количества внешней смазки материал начинает скользить между цилиндром и шнеком, не образуя твердой пробки. Эта ситуация не только вызывает колебания скорости экструзии, но и может привести к неравномерности выгрузки, что влияет на стабильность всего процесса грануляции пластика.
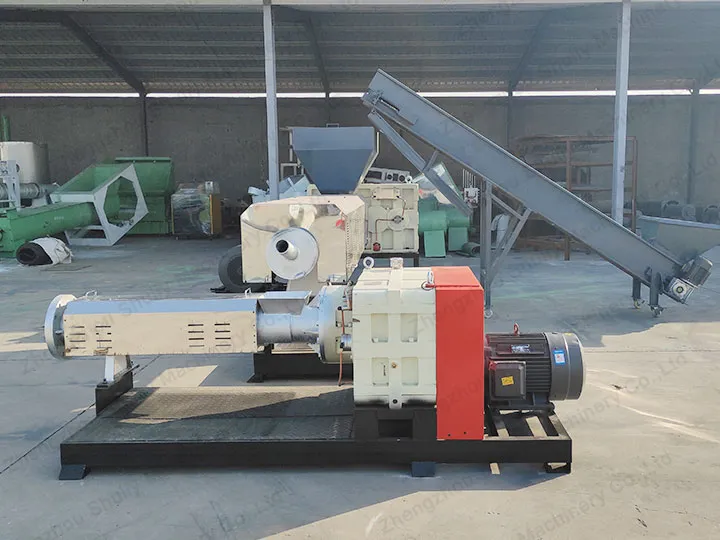
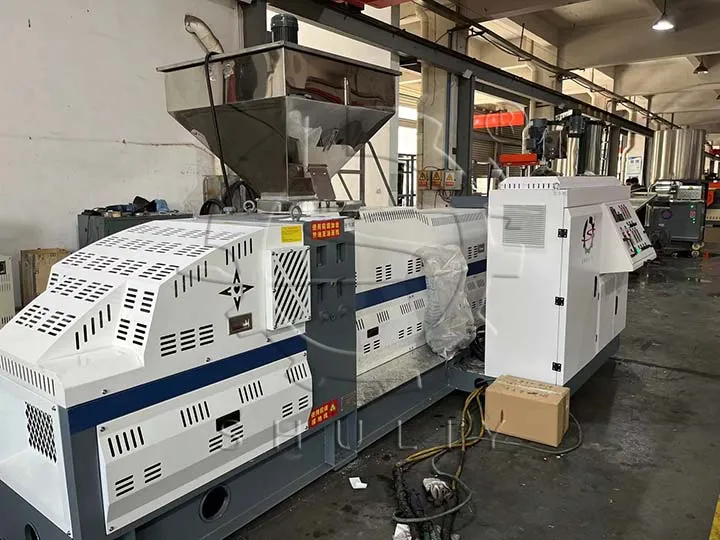
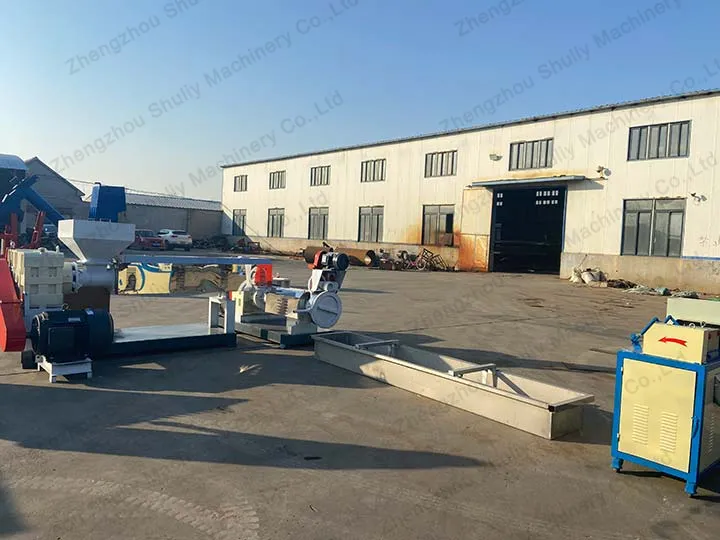
экструдер для пластиковых гранул
Решения проблемы нестабильности экструзии
В случае недостаточной пластифицирующей способности можно увеличить ее, повысив температуру нагрева, увеличив скорость вращения шнека или изменив конструкцию цилиндра, чтобы обеспечить полное плавление пластика, тем самым улучшив стабильность выгрузки гранулятора для PE-пленки.
Для решения проблемы заклинивания при резке можно проводить регулярный механический осмотр и техническое обслуживание, чтобы обеспечить нормальную работу деталей гранулятора для PE-пленки. Кроме того, использование более точного процесса резки и повышение износостойкости ножей помогает снизить вероятность заклинивания.
В случаях чрезмерного использования смазочных материалов, особенно избыточной внешней смазки, можно отрегулировать систему смазки, чтобы обеспечить разумное количество смазки. Кроме того, регулярно очищайте накопления между цилиндром и шнеком, чтобы предотвратить скольжение материала и поддерживать стабильность выгрузки. Корректировка типа смазки и выбор смазки, более подходящей для характеристик пластика, также являются эффективными средствами.