3 распространенные проблемы и решения пластикового гранулятора
Производство высококачественных гранул с помощью пластикового гранулятора имеет решающее значение для изготовления широкого спектра пластиковых изделий. Однако распространенные производственные проблемы могут привести к низкому качеству гранул, задержкам производства и даже повреждению оборудования.
В этой статье мы обсудим причины и решения трех распространенных проблем, которые могут возникнуть при работе пластикового гранулятора.
Черные точки на гранулах
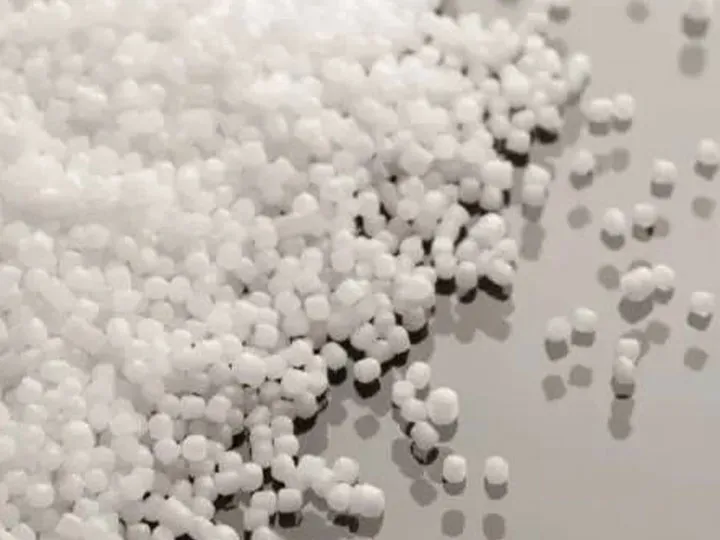
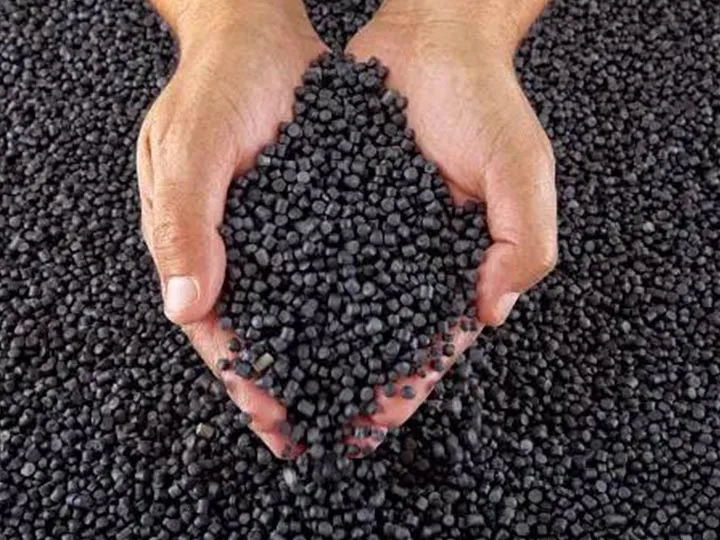
Чистые вторичные пластиковые гранулы
Черные точки на вторичных пластиковых гранулах могут быть вызваны различными факторами, включая деградацию материала, перегрев и карбонизацию материала.
Ниже приведены практические решения, которые помогут вам решить проблему черных точек на гранулах:
Используйте качественные материалы: Качественные материалы помогают предотвратить появление черных точек на вторичных пластиковых гранулах.
Снизьте температуру цилиндра: Перегрев может вызвать деградацию материала и образование черных точек.
Увеличьте скорость шнека: Увеличение скорости шнека улучшает смешивание и предотвращает карбонизацию материала.
Обратите внимание на производственную среду и технологический процесс, чтобы избежать попадания посторонних примесей в сырье и готовую продукцию.
Проблема обрыва полосы
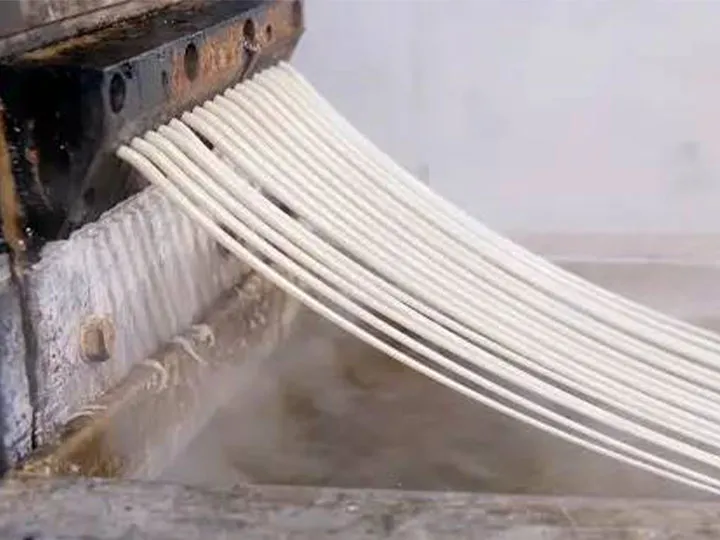
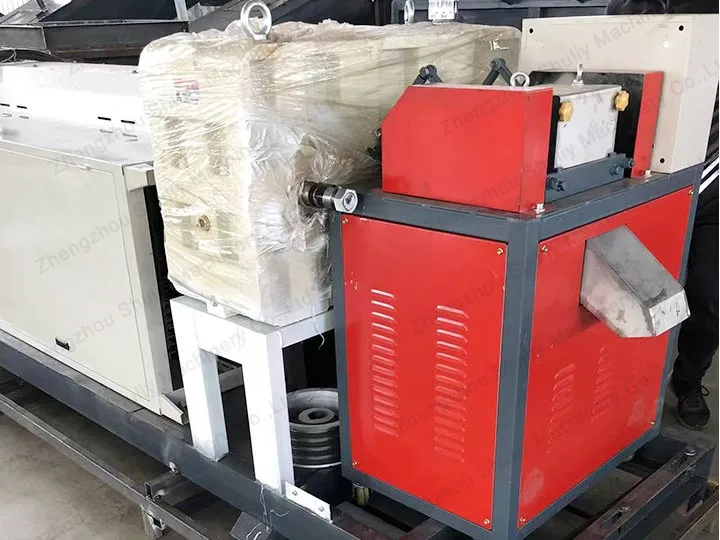
Полосы, произведенные пластиковым гранулятором
Обрыв полосы в пластиковом грануляторе — распространенная проблема, влияющая на качество гранул. Причины обрыва полосы могут быть разными: высокая скорость подачи, высокая скорость шнека, изношенные или поврежденные шнеки.
Ниже приведены практические решения, которые помогут вам преодолеть проблему обрыва полосы:
Уменьшите скорость подачи: Одна из основных причин обрыва полосы — чрезмерная скорость подачи. Уменьшите скорость подачи до уровня, который экструдер может эффективно обрабатывать.
Слишком большой размер или большое количество ячеек сита может создавать сопротивление транспортировке материала и вызывать обрыв полосы. Это следует исправить, соответствующим образом уменьшив скорость главного двигателя или увеличив скорость подачи.
Регулярно проверяйте и заменяйте изношенные или поврежденные шнеки по мере необходимости: Изношенные или поврежденные шнеки могут вызывать неравномерное смешивание, что приводит к обрыву полосы.
Увеличьте температуру цилиндра: Повышение температуры цилиндра помогает размягчить материал и снижает риск обрыва полосы.
Низкая температура экструзии или слишком слабое сдвиговое воздействие шнека, а также недостаточная пластификация материала и низкоплавких добавок также могут привести к обрыву полосы при экструзионной грануляции плохо пластифицированного материала.
Неоднородный размер гранул
Однородные по размеру вторичные пластиковые гранулы
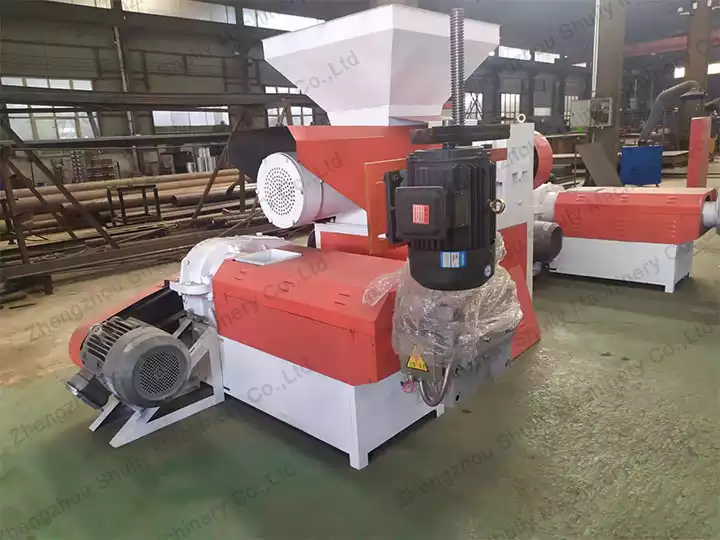
Неоднородность размера гранул — еще одна распространенная проблема, возникающая при работе пластикового гранулятора.
Эта проблема может быть вызвана несколькими факторами, такими как засорение фильеры, износ шнека или повреждение режущих ножей. Следующие практические решения помогут вам преодолеть эту проблему:
Проверьте фильеру на засорение: Засоренная фильера может привести к неоднородному размеру частиц. Если она засорена, очистите ее подходящим инструментом.
Проверьте шнеки: Изношенные шнеки могут вызывать неоднородный размер гранул. Осмотрите шнеки, чтобы убедиться, что они не изношены и не повреждены. Если они изношены, рассмотрите возможность их замены.
Проверьте режущие ножи: Поврежденные режущие ножи могут вызывать неоднородный размер частиц. Осмотрите режущий нож, чтобы убедиться, что он не поврежден. Если они повреждены, рассмотрите возможность их замены.
Отрегулируйте скорость шнека: Скорость шнека гранулятора влияет на длину выходящего материала, и регулировка скорости шнека может помочь устранить неоднородность размера гранул. Вы можете увеличить или уменьшить скорость шнека, чтобы получить однородный размер гранул.
Проверьте скорость подачи: Неправильная скорость подачи может привести к неоднородному размеру гранул. Проверьте скорость подачи, чтобы убедиться, что она не слишком высока и не слишком низка. Отрегулируйте скорость подачи по мере необходимости для получения однородного размера гранул.
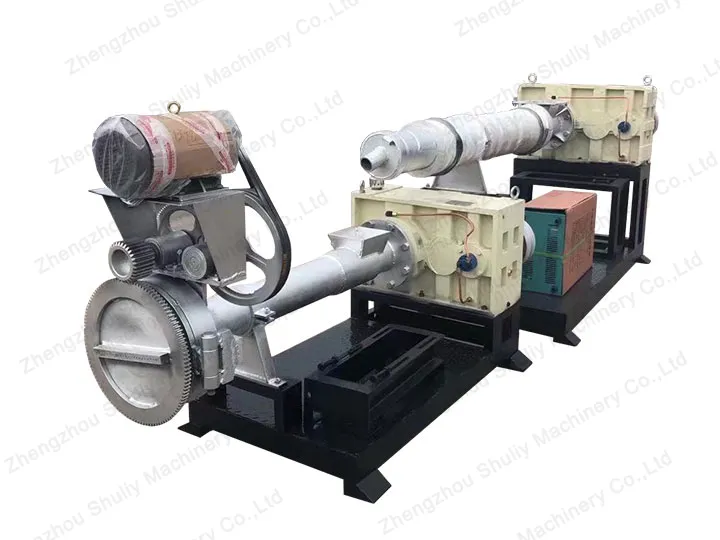
В заключение, работа пластикового гранулятора — это сложный процесс, который требует решения в зависимости от конкретной ситуации. В процессе производства следует проверять состояние оборудования и своевременно корректировать рабочие параметры, чтобы обеспечить эффективность производства и качество гранул.