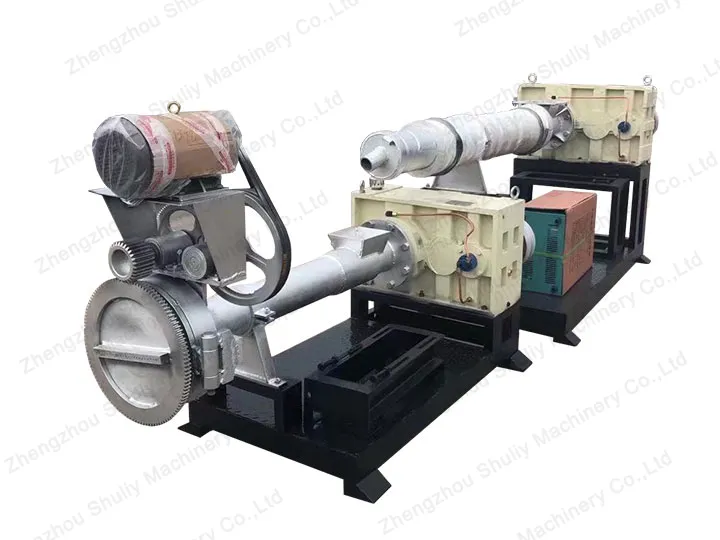
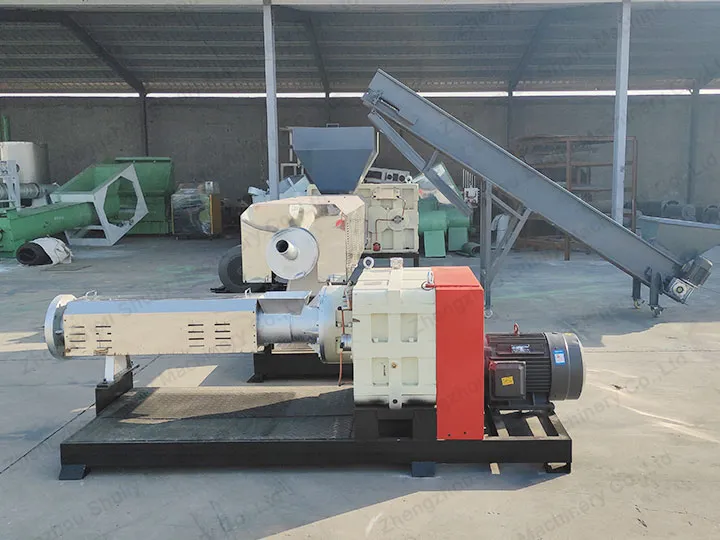
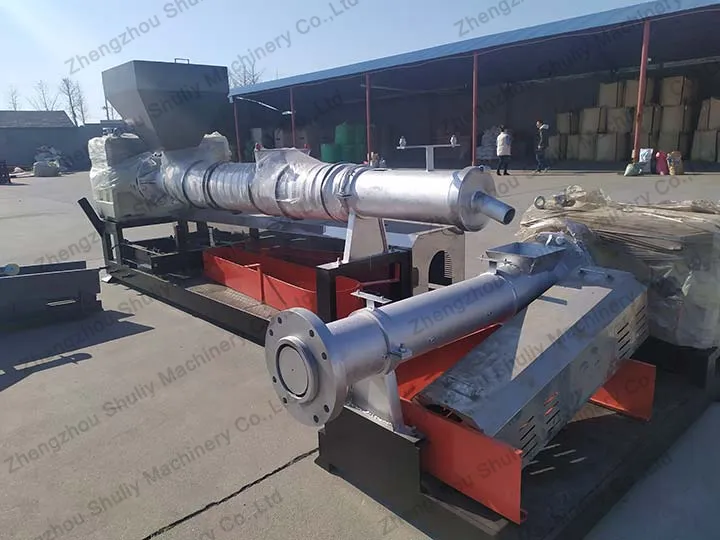
plastik granülatör kullanarak yüksek kaliteli pelet üretimi, çok çeşitli plastik ürünlerin imalatı için kritik öneme sahiptir. Ancak yaygın üretim sorunları, düşük kaliteli peletlere, üretim gecikmelerine ve hatta ekipman hasarına yol açabilir.
Bu makalede, plastik granülatör üretimi sırasında ortaya çıkabilecek üç yaygın sorunun nedenlerini ve çözümlerini ele alacağız.
Peletlerde siyah noktalar
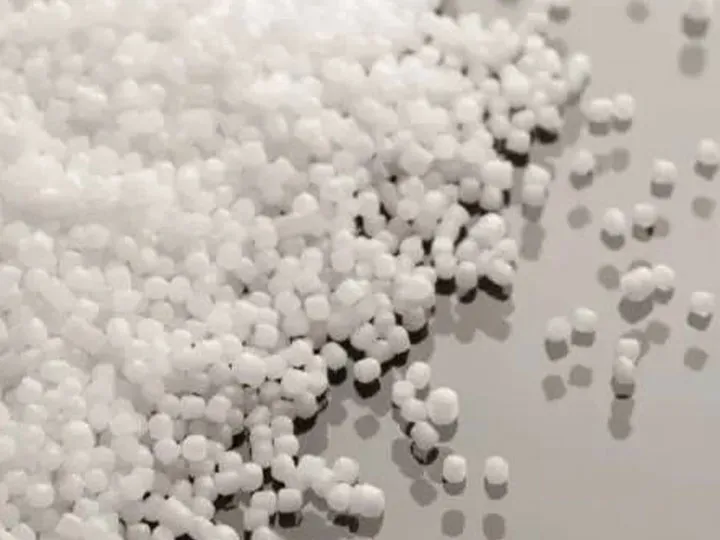
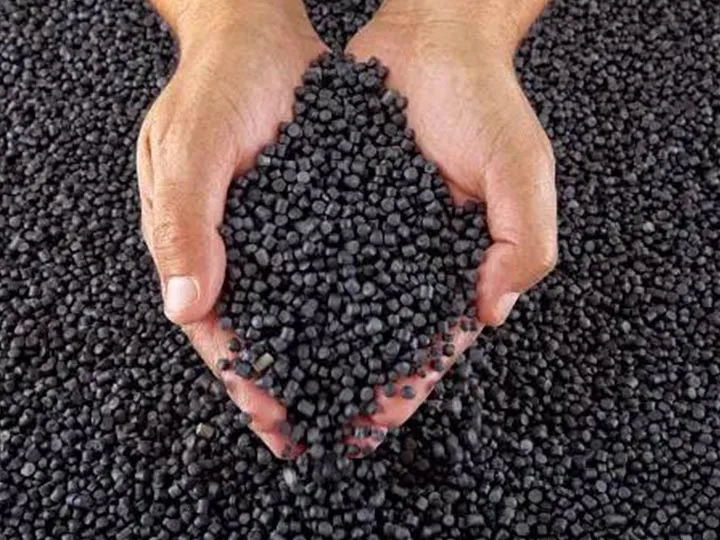
Saf geri dönüştürülmüş plastik granüller
Geri dönüştürülmüş plastik peletlerdeki siyah noktalar, malzeme bozulması, aşırı ısınma ve malzeme karbonizasyonu gibi çeşitli faktörlerden kaynaklanabilir.
Peletlerdeki siyah nokta sorununu çözmenize yardımcı olacak pratik çözümler şunlardır:
Kaliteli malzemeler kullanın: Kaliteli malzemeler, geri dönüştürülmüş plastik granüllerde siyah noktaların oluşmasını önlemeye yardımcı olabilir.
Namlu sıcaklığını düşürün: Aşırı ısınma, malzeme bozulmasına ve siyah noktaların oluşmasına neden olabilir.
Vida hızını artırın: Vida hızını artırmak, karıştırmayı iyileştirmeye ve malzeme karbonizasyonunu önlemeye yardımcı olabilir.
Üretim ortamına ve işlem sürecine dikkat ederek, hammaddelere ve bitmiş ürünlere yabancı yabancı maddelerin karışmasını önleyin.
Şerit kırılması sorunu
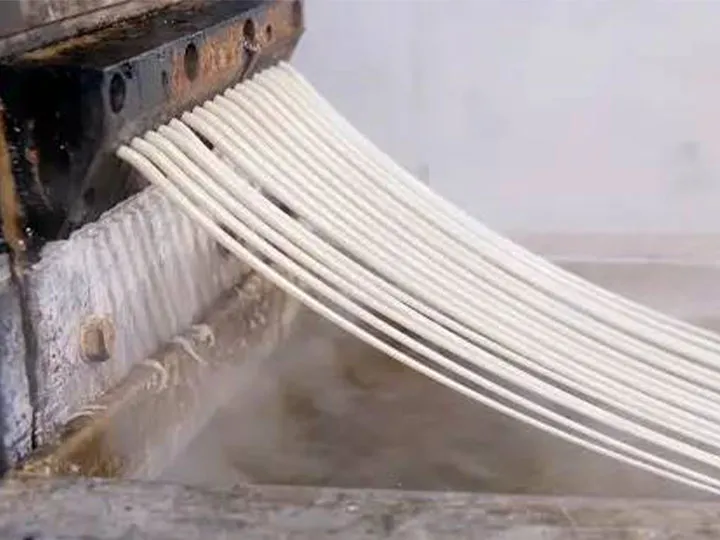
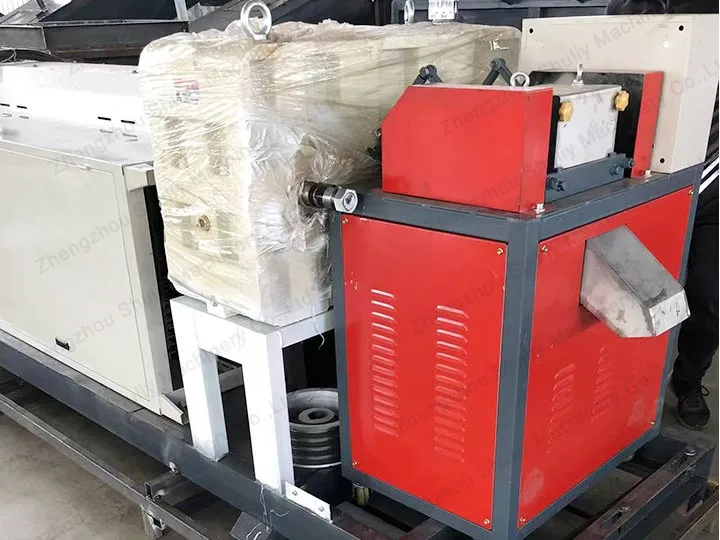
Plastik granülatör tarafından üretilen şeritler
Plastik granülatörde şerit kırılması, pelet kalitesini etkileyen yaygın bir sorundur. Şerit kırılmasının yüksek besleme hızları, yüksek vida hızları ve aşınmış veya hasarlı vidalar gibi çeşitli nedenleri vardır.
Şerit kırılması sorununu aşmanıza yardımcı olacak pratik çözümler şunlardır:
Besleme hızını azaltın: Şerit kırılmasının ana nedenlerinden biri aşırı besleme hızıdır. Ekstrüderin etkili bir şekilde işleyebileceği bir seviyeye besleme hızını düşürün.
Çok büyük veya çok sayıda elek teli, malzeme taşınmasına direnç oluşturarak şerit kırılmasına neden olabilir. Bu, ana makine hızını uygun şekilde düşürerek veya besleme hızını artırarak yapılmalıdır.
Aşınmış veya hasarlı vidaları düzenli olarak kontrol edin ve gerektiğinde değiştirin: Aşınmış veya hasarlı vidalar, tutarsız karıştırmaya neden olarak şerit kırılmasına yol açabilir.
Namlu sıcaklığını artırın: Namlu sıcaklığını artırmak, malzemenin yumuşamasına yardımcı olur ve şerit kırılması riskini azaltır.
Ekstrüzyon sıcaklığı düşükse veya vida kesme kuvveti çok zayıfsa, malzeme ve düşük erime noktalı katkı maddeleri yeterince plastikleşmez, bu da ekstrüzyon peletleme sırasında zayıf plastikleşmiş malzemede şerit kırılmasına yol açabilir.
Tutarsız parçacık boyutu
Eşit boyutlu geri dönüştürülmüş plastik peletler
Pelet boyutundaki tutarsızlık, plastik granülatör üretimi sırasında ortaya çıkan bir diğer yaygın sorundur.
Bu sorun, tıkalı kalıplar, aşınmış vidalar veya hasarlı kesme bıçakları gibi çeşitli faktörlerden kaynaklanabilir. Aşağıdaki pratik çözümler bu sorunun üstesinden gelmenize yardımcı olabilir:
Tıkalı kalıpları kontrol edin: Tıkalı kalıplar, tutarsız parçacık boyutlarına yol açabilir. Tıkalıysa, uygun bir temizleme aletiyle temizleyin.
Vidaları kontrol edin: Aşınmış vidalar, tutarsız pelet boyutlarına neden olabilir. Vidaları aşınmış veya hasarlı olmadıklarından emin olmak için inceleyin. Aşınmışlarsa, değiştirmeyi düşünün.
Kesme bıçaklarını kontrol edin: Hasarlı kesme bıçakları, tutarsız parçacık boyutlarına neden olabilir. Kesme bıçağını hasarlı olmadığından emin olmak için inceleyin. Hasarlıysa, değiştirmeyi düşünün.
Vida hızını ayarlayın: Peletleyicinin vida hızı, boşaltma uzunluğunu etkiler ve vida hızını ayarlamak, pelet boyutu tutarsızlıklarını çözmeye yardımcı olabilir. Tutarlı bir pelet boyutu elde etmek için vida hızını artırabilir veya azaltabilirsiniz.
Besleme hızını kontrol edin: Yanlış besleme hızı, tutarsız pelet boyutlarına yol açabilir. Besleme hızının çok yüksek veya çok düşük olmadığından emin olmak için kontrol edin. Tutarlı pelet boyutları elde etmek için besleme hızını gerektiği gibi ayarlayın.
Sonuç olarak, plastik granülatör üretimi karmaşık bir süreçtir ve duruma göre çözülmesi gerekir. Üretim sürecinde, ekipman durumunu kontrol etmeli ve üretim verimliliğini ve pelet kalitesini sağlamak için çalışma parametrelerini zamanında ayarlamalısınız.