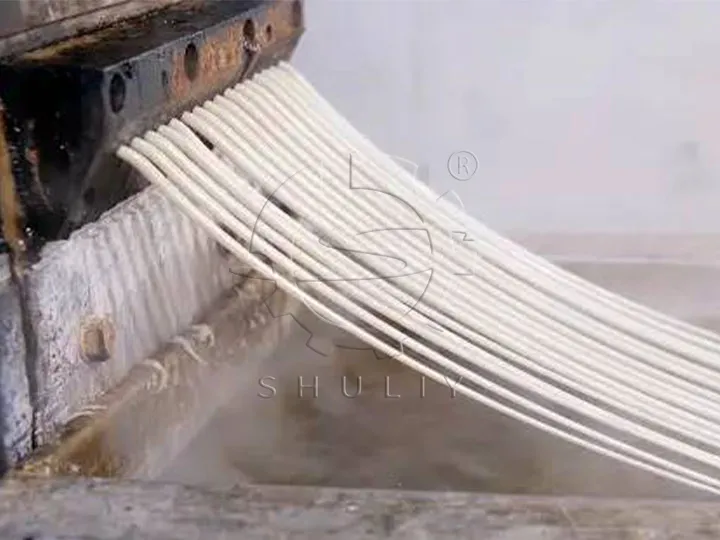
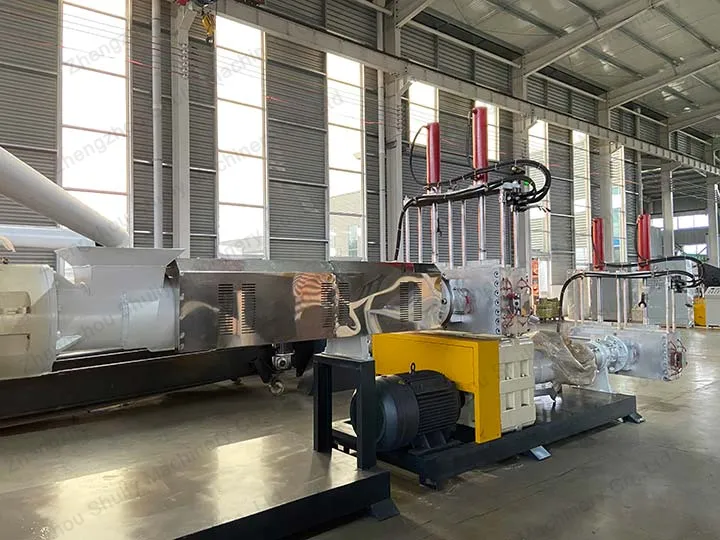
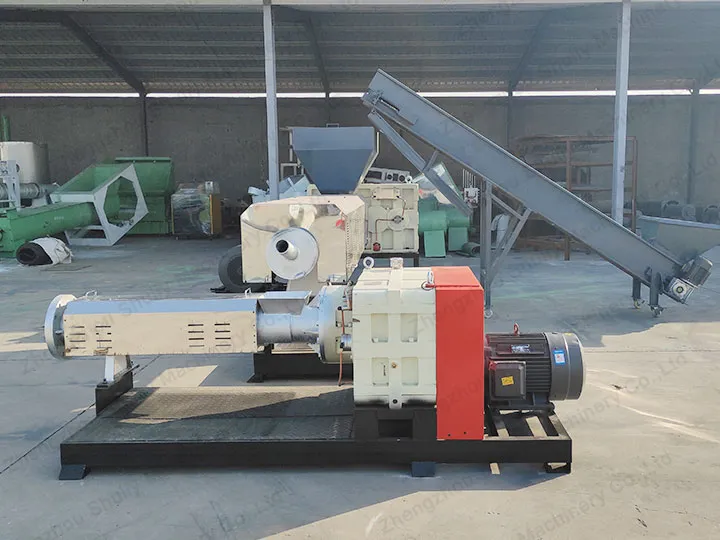
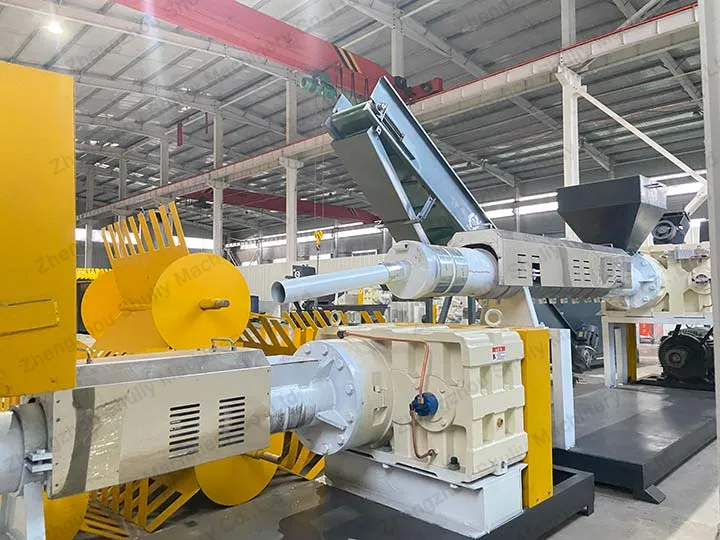
PE薄膜造粒机挤出不稳定的原因及解决方法PE薄膜造粒机是一种通过挤出、塑化和切割工艺将废塑料制成颗粒的设备。然而,在实际操作中,有时会遇到挤出不稳定的问题,这可能导致产品质量下降和生产效率降低。本文将探讨废塑料回收造粒机挤出不稳定的原因,并提出相应的解决方案。塑料造粒机PE薄膜造粒机挤出不稳定的原因塑化能力不足是物料出料不稳定的关键因素。当塑料在机筒内未能充分塑化时,会影响物料的流动,导致出料均匀性变差。这可能是由于PE薄膜造粒机及设备的设计或操作参数设置不当,导致塑料无法充分热塑化,从而影响挤出的稳定性。切割过程中PE薄膜造粒机的卡料也是导致挤出不稳定的重要原因。当切粒机进行切割操作时,如果发生卡料,会阻碍物料流动,从而影响正常的出料过程。在这种情况下,出料速率可能会出现显著波动,表现为不稳定状态。润滑剂使用不当也是导致挤出不稳定的原因之一。特别是当使用过多外部润滑剂时,容易导致物料在机筒和螺杆之间打滑,无法形成牢固的堵塞。这种情况不仅使挤出速度波动,还可能导致出料不均匀,影响整个塑料造粒过程的稳定性。塑料颗粒挤出机挤出不稳定的解决方案针对塑化能力不足的情况,可以通过提高加热温度、增加螺杆转速或改变机筒结构来提高塑化能力,确保塑料能够充分熔化,从而提高PE薄膜造粒机出料的稳定性。对于切割过程中的卡料问题,可以进行定期机械检查和维护,确保PE薄膜造粒机部件的正常运行。此外,采用更精密的切割工艺和提高刀具的耐磨性,有助于减少卡料的发生。对于润滑剂使用过多,特别是外部润滑过度的情况,可以调整润滑系统,确保润滑剂用量合理。此外,定期清理机筒和螺杆之间的积垢,防止物料打滑,保持出料稳定性。调整润滑剂类型,选择更适合塑料特性的润滑剂也是一种有效手段。塑料挤出机You May Also Like:农膜回收:挑战与解决方案PE造粒机出口南苏丹塑料薄膜挤出机成功进入南非市场废膜回收机解决白色污染问题如何使用废膜回收线回收废旧农膜?如何使用造粒设备回收编织袋?