PP PE颗粒挤出机的工作原理及6大特点
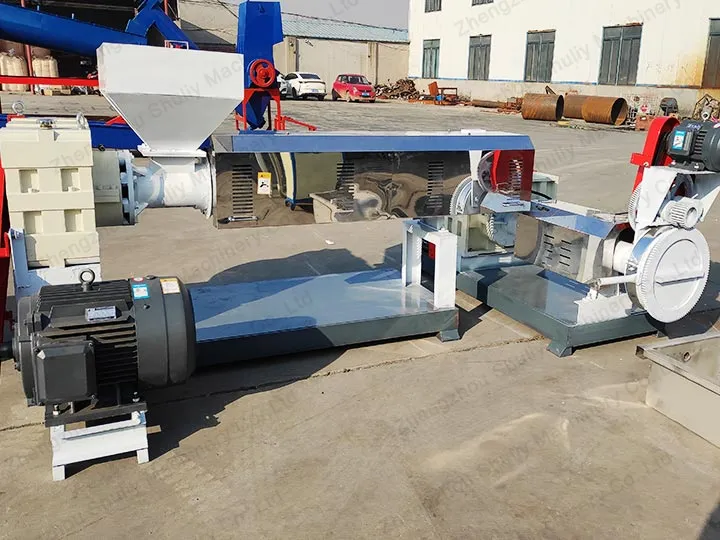
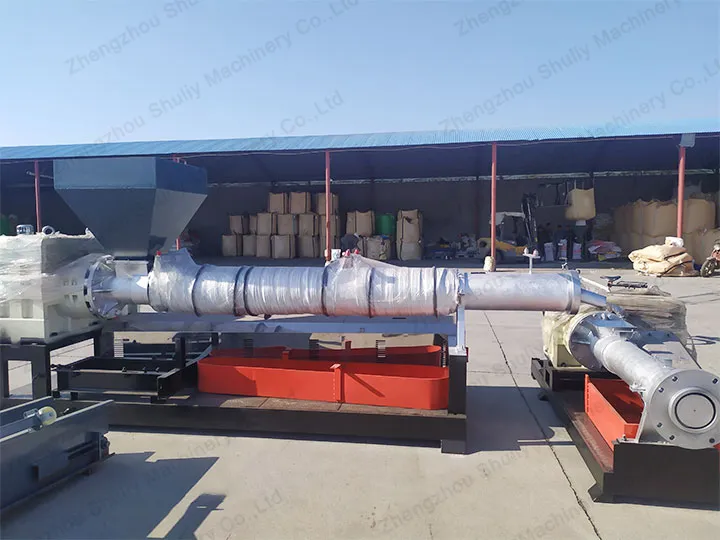
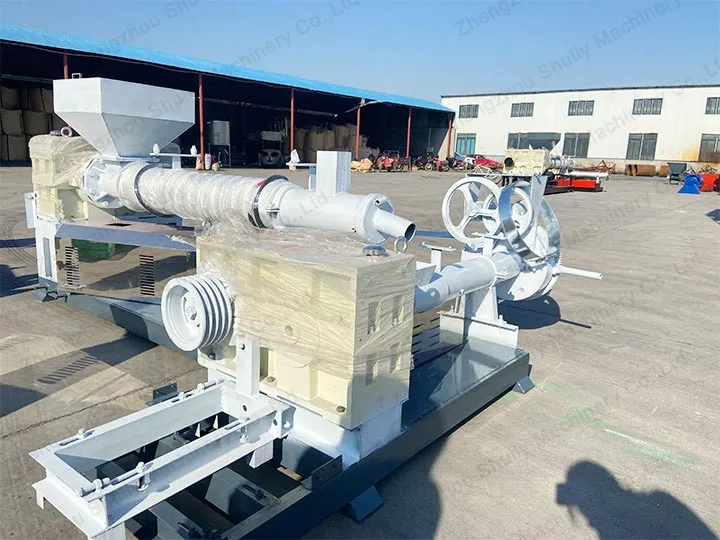
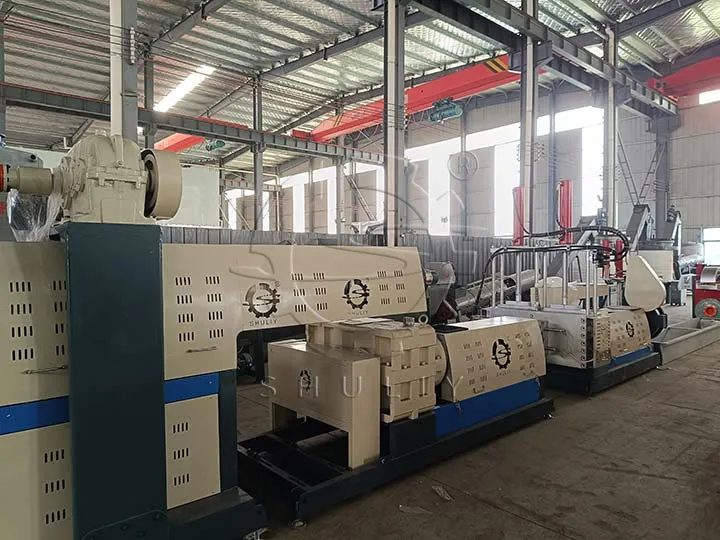
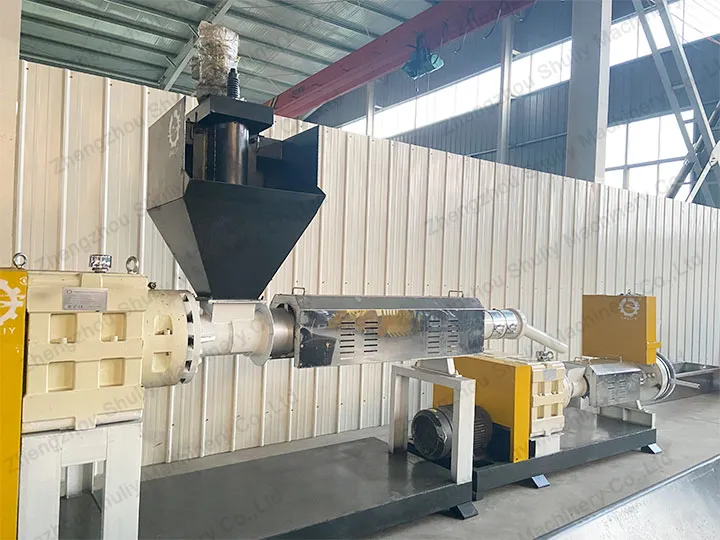
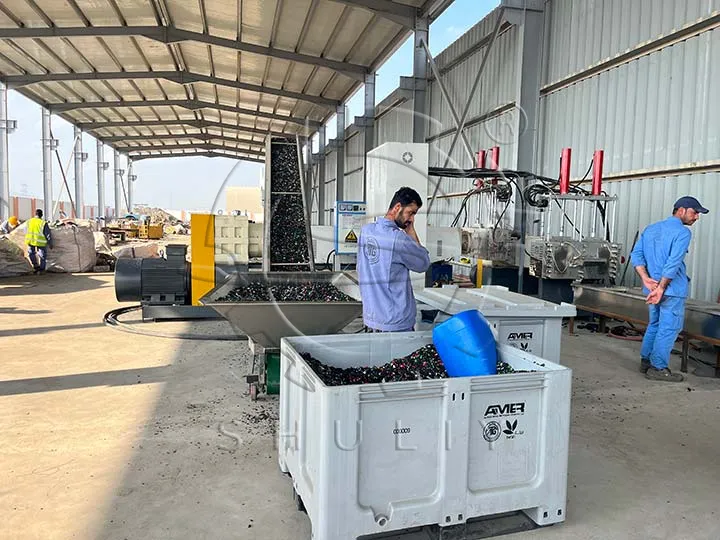
PP PE颗粒挤出机采用特殊螺杆设计和不同配置,适用于PP、PE等塑料的回收和混色造粒。
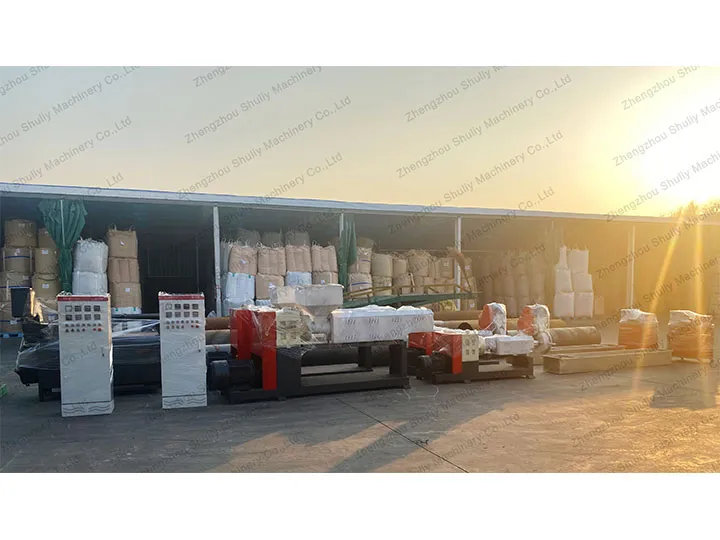
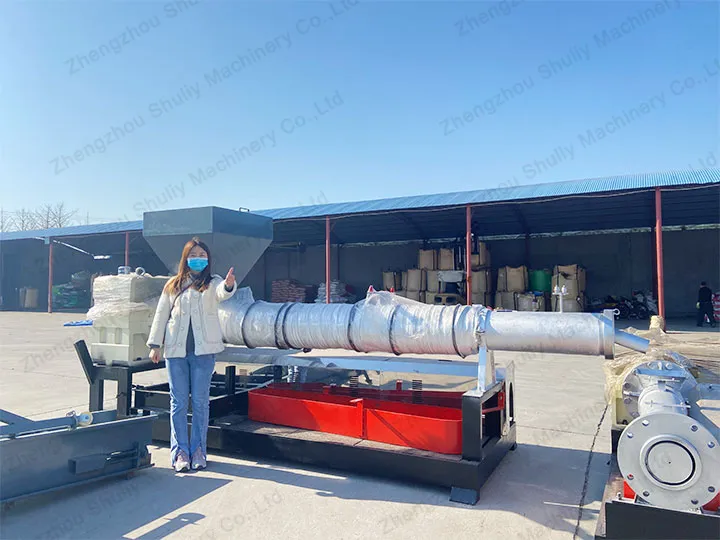
塑料加入PP PE颗粒挤出机的料斗后,从料斗顺利落入螺杆,被螺纹咬住。随着螺杆旋转,在螺纹的推动下向机头方向前进,构成机械输送过程。
当塑料从进料口向机头运行时,螺杆的螺纹深度逐渐减小。同时由于筛网、分流板和热阻的存在,在塑化过程中形成很高的压力,使物料被压得很密实,改善传热,有助于塑料快速熔化。同时,逐渐增加的压力使物料中原有的气体从排气孔排出。

在压力上升的同时,塑料一方面受到外部加热。另一方面,塑料本身在压缩、剪切和搅拌运动过程中,由于内摩擦也产生大量热量。
在内外力的共同作用下,塑料温度逐渐升高,达到熔点并开始熔化。随着物料的输送,继续加热,熔融物质量逐渐增加,而未熔融物质量相应减少。
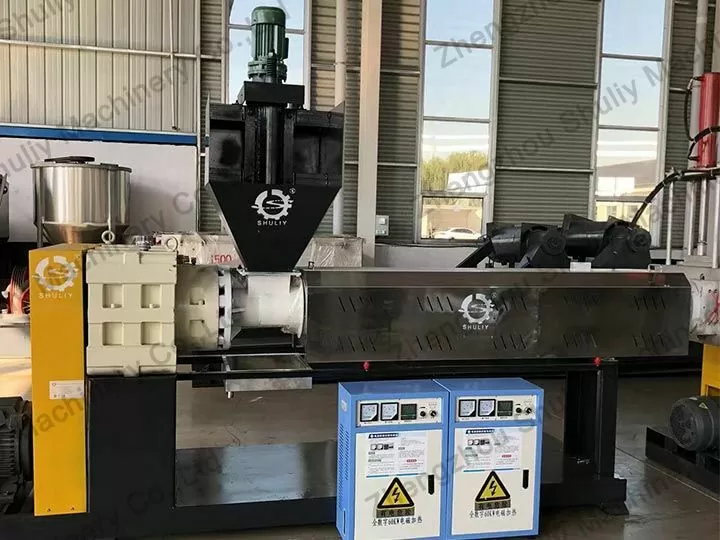
在压缩段末端,所有物料都转变为粘流态。但此时各点温度尚不均匀,经过均化段的均化作用后更加均匀。之后螺杆将熔融物料定量、定压、定温地输送到机头。
机头是成型部件,物料通过它获得所需的截面几何形状和尺寸。随着物料直径逐渐变小,流向出料端加速,最终以条状通过模孔进入冷却水槽冷却定型。
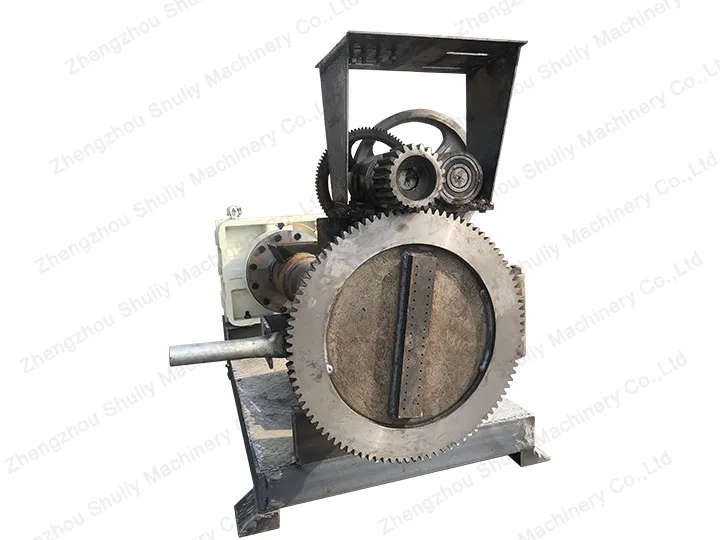
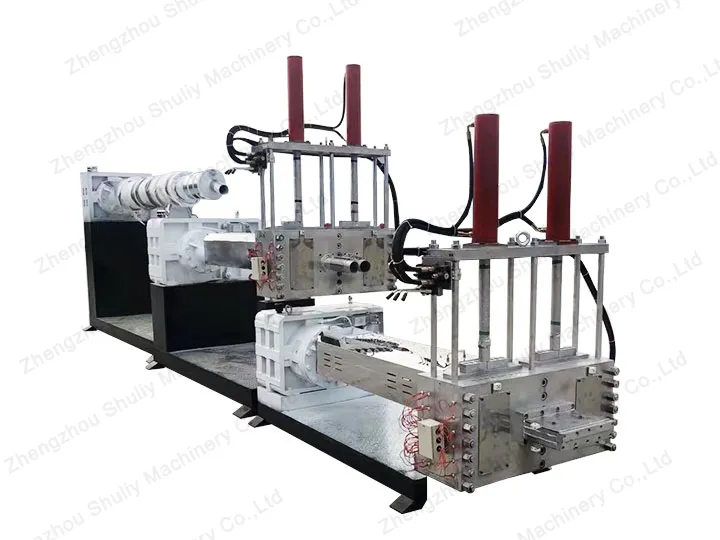
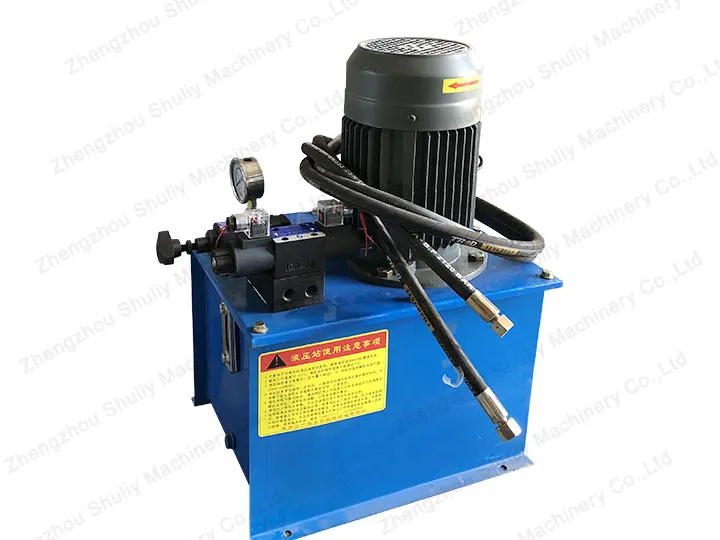
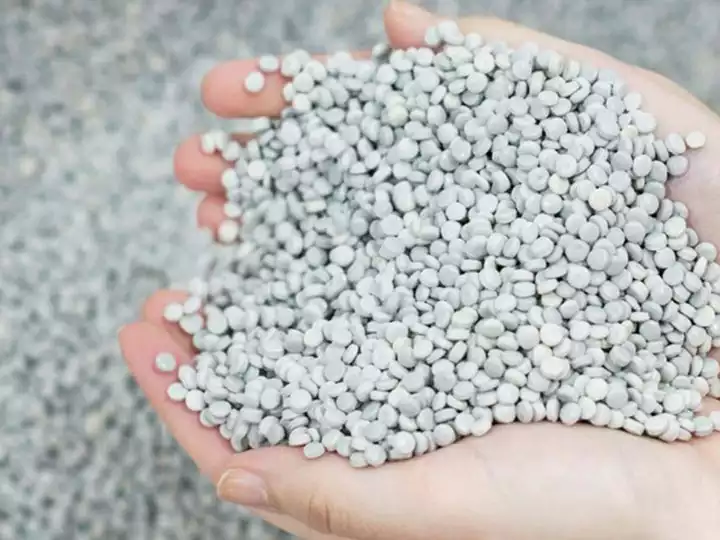
最后,由塑料切粒机的牵引辊夹紧,同步送入塑料切粒机的刀室,高速旋转的切刀将塑料条切成小颗粒,从而完成整个造粒过程。